
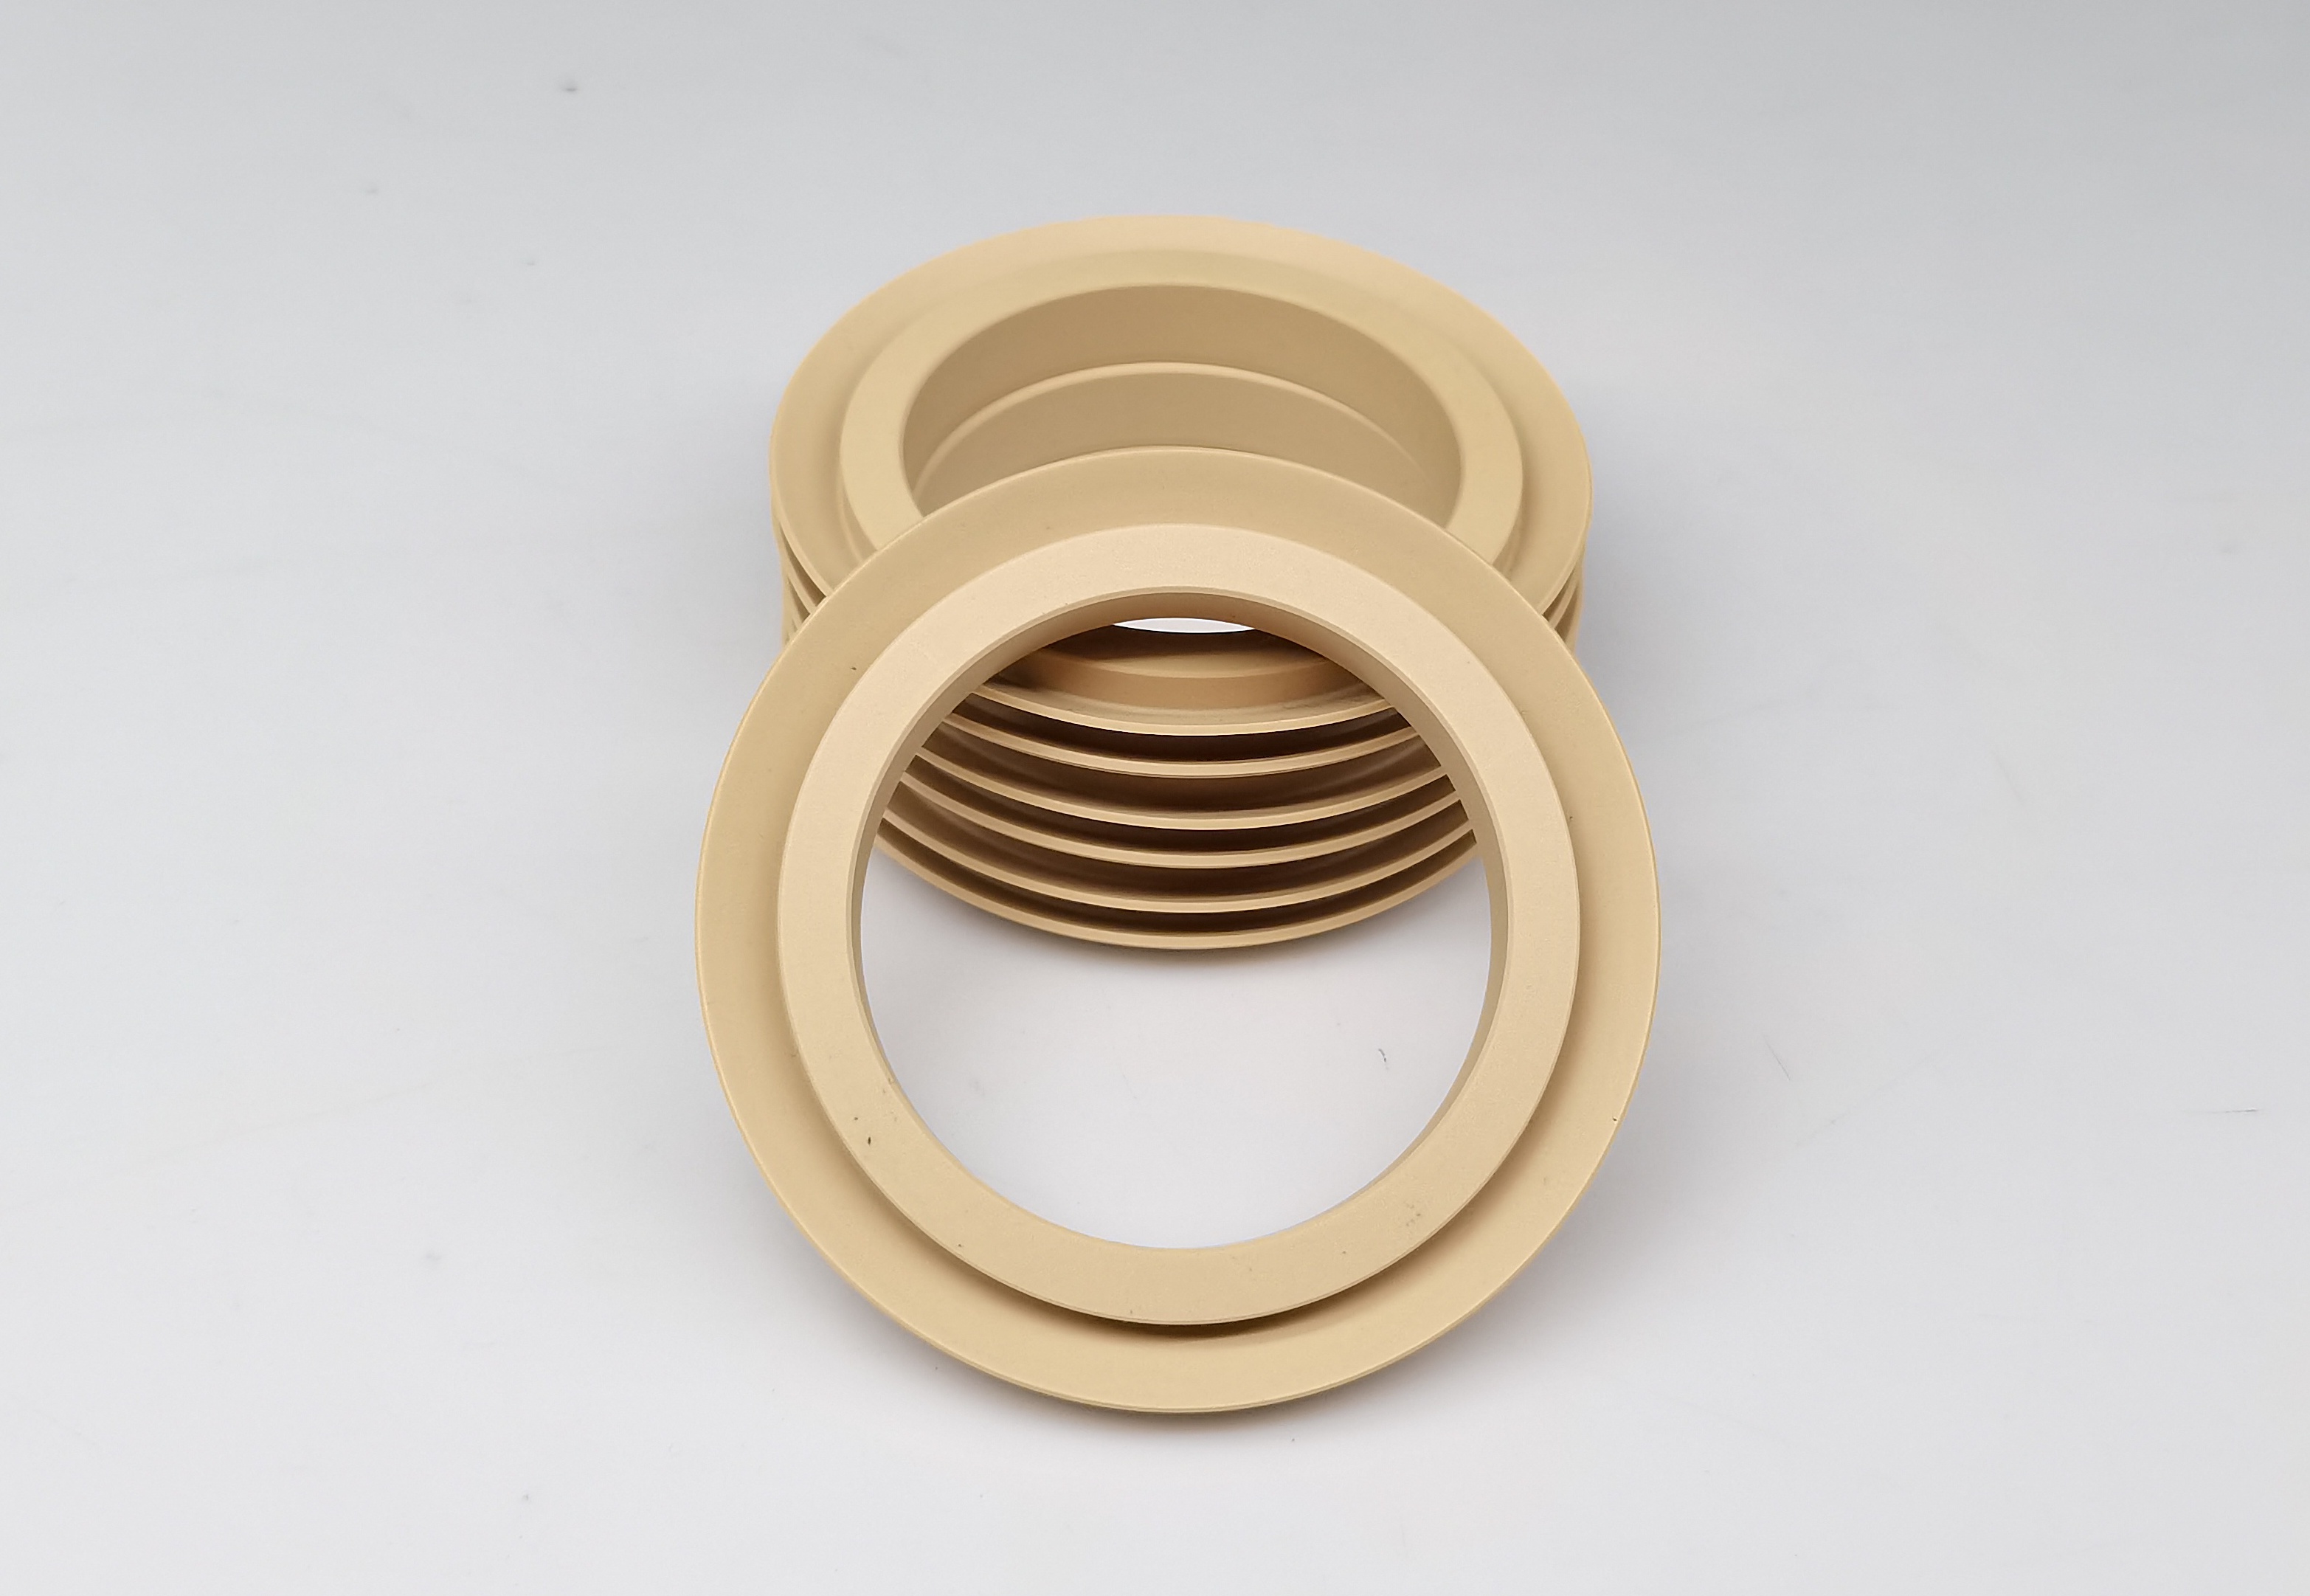
Principy materiálového designu
Kompozit bronz-PTFE CuSn6 dosahuje synergického výkonu:
| Komponent | Funkce | Mechanismus |
|---|---|---|
| PTFE matrice | Chemická inertnost / Nízké tření (μ=0,02–0,1) | Prokluzování molekulárního řetězce |
| Bronz (25–40 %) | Tepelná vodivost ↑800% | Kovová tepelná síť (k=4,5 W/m·K) |
| Grafit (5 %) | Mezní mazání | Tvorba transferového filmu |
Vzorec pro hustotu kompozitu:
ρcomp=ρPTFE%PTFE+ρBronz%Bronz100
(Optimalizovaná hustota: 2,8–3,2 g/cm³)
Průlomy ve výkonu
(Zkušební data ASTM D3702 / ISO 11014)
| Parametr | Čistý PTFE | 25% bronz | 40% bronz |
|---|---|---|---|
| Tepelná vodivost | 0,25 W/m·K | 2.1 | 4,5 |
| Limit PV | 0,5 MPa·m/s | 0,85 | 1.2 |
| CTE (×10⁻⁶/K) | 120 | 45 | 25 |
| Tvrdost (Shore D) | 55 | 68 | 72 |
| Opotřebení (mg/1000 ot.) | 35 | 9 | 5 |
Klíčové výhody:
- Odvod teplaO 60 % kratší tepelná dráha zabraňuje tavení PTFE (>150 °C)
- Rozměrová stabilita: CTE odpovídá kovům (ocel CTE = 11,5 × 10⁻⁶/K)
- Odolnost proti opotřebeníBronzové částice nesou 60% zatížení
Inovativní struktura
Trojitý gradientní těsnicí systém (>20 MPa):
[Primární těsnění] ┌─40% bronz ┐ → Tlakové/tepelné zatížení ├─25% gradient┤ → Tlumení napětí [Flexibilní zóna] └─Čistý PTFE ┘ → Kompenzace deformaceDynamický těsnicí mechanismus:
- Nízký tlak: Vrstva PTFE kompenzuje mezery (komprese 18–22 %)
- Vysoký tlak: Vrstva bohatá na bronz odolává extruzi (mezera <0,03 mm)
- Pulzující zatížení: Bronzová síť absorbuje vibrace (↓80% opotřebení pražcem)
Aplikace v extrémních podmínkách
| Aplikace | Řešení | Ověření |
|---|---|---|
| Válce větrných turbín | Těsnění stupňů z 30% bronzu PTFE | PV=0,9 MPa·m/s při -50 °C |
| Vstřikovací jednotky | Kluzné kroužky s dvojitým gradientem | >150 tisíc cyklů při 230 °C |
| Systémy kormidel lodí | Bronz-PTFE + podkladová vrstva z nerezové oceli 304SS | Nulová koroze při tlaku mořské vody 35 MPa |
Zkušební data hydraulického systému (35 MPa):
| Metrický | NBR těsnění | Bronz-PTFE | Zlepšení |
|---|---|---|---|
| Únik | 23,5 ml/min | 0,8 | ↓96 % |
| Odtrhovací tření | 4500 N | 1200 | ↓73 % |
| Životnost | 1 800 hodin | 12 000 | ↑567 % |
Výrobní proces
Gradientní zhutňování:
- Vrstvení prášku: bronzový gradient 40 % → 25 % → 0 %
- Lisování za studena: 30 MPa při 80 °C (zabraňuje fibrilaci PTFE)
- Krokové slinování:
- Fáze 1: 300 °C × 2 h (odlehčení pnutí)
- Fáze 2: 380 °C × 4 h (molekulární difúze)
Povrchové inženýrství:
- Plazmové leptání: povrchová pórovitost 15–20 %
- Vakuová impregnace: infuze fluorolubrikantu PFAE
Pokyny pro výběr
| Stav | Doporučeno | Vyhněte se |
|---|---|---|
| Kolísání tlaku | ≥30% bronz + kroužek proti vytlačování | Nevyztužený PTFE |
| Provoz při >200 °C | ≥40% bronzová vrstva | <15% obsah bronzu |
| Abrazivní média | povrch ≥70 Shore D | Neošetřené povrchy |
| >1 m/s reciproční pohyb | přídavek grafitu 3–5 % | Podmínky provozu nasucho |
Výzkum a vývoj nové generace:
- Inteligentní těsnění: Vestavěné senzory FBG pro monitorování kontaktního napětí
- Biomimetické struktury: Bronzová kostra s voštinovou strukturou (↓30 % hmotnosti)
- Nano-povlaky: vícevrstvé filmy WS₂/MoS₂ (μ↓ až 0,01)
Čas zveřejnění: 18. července 2025


