
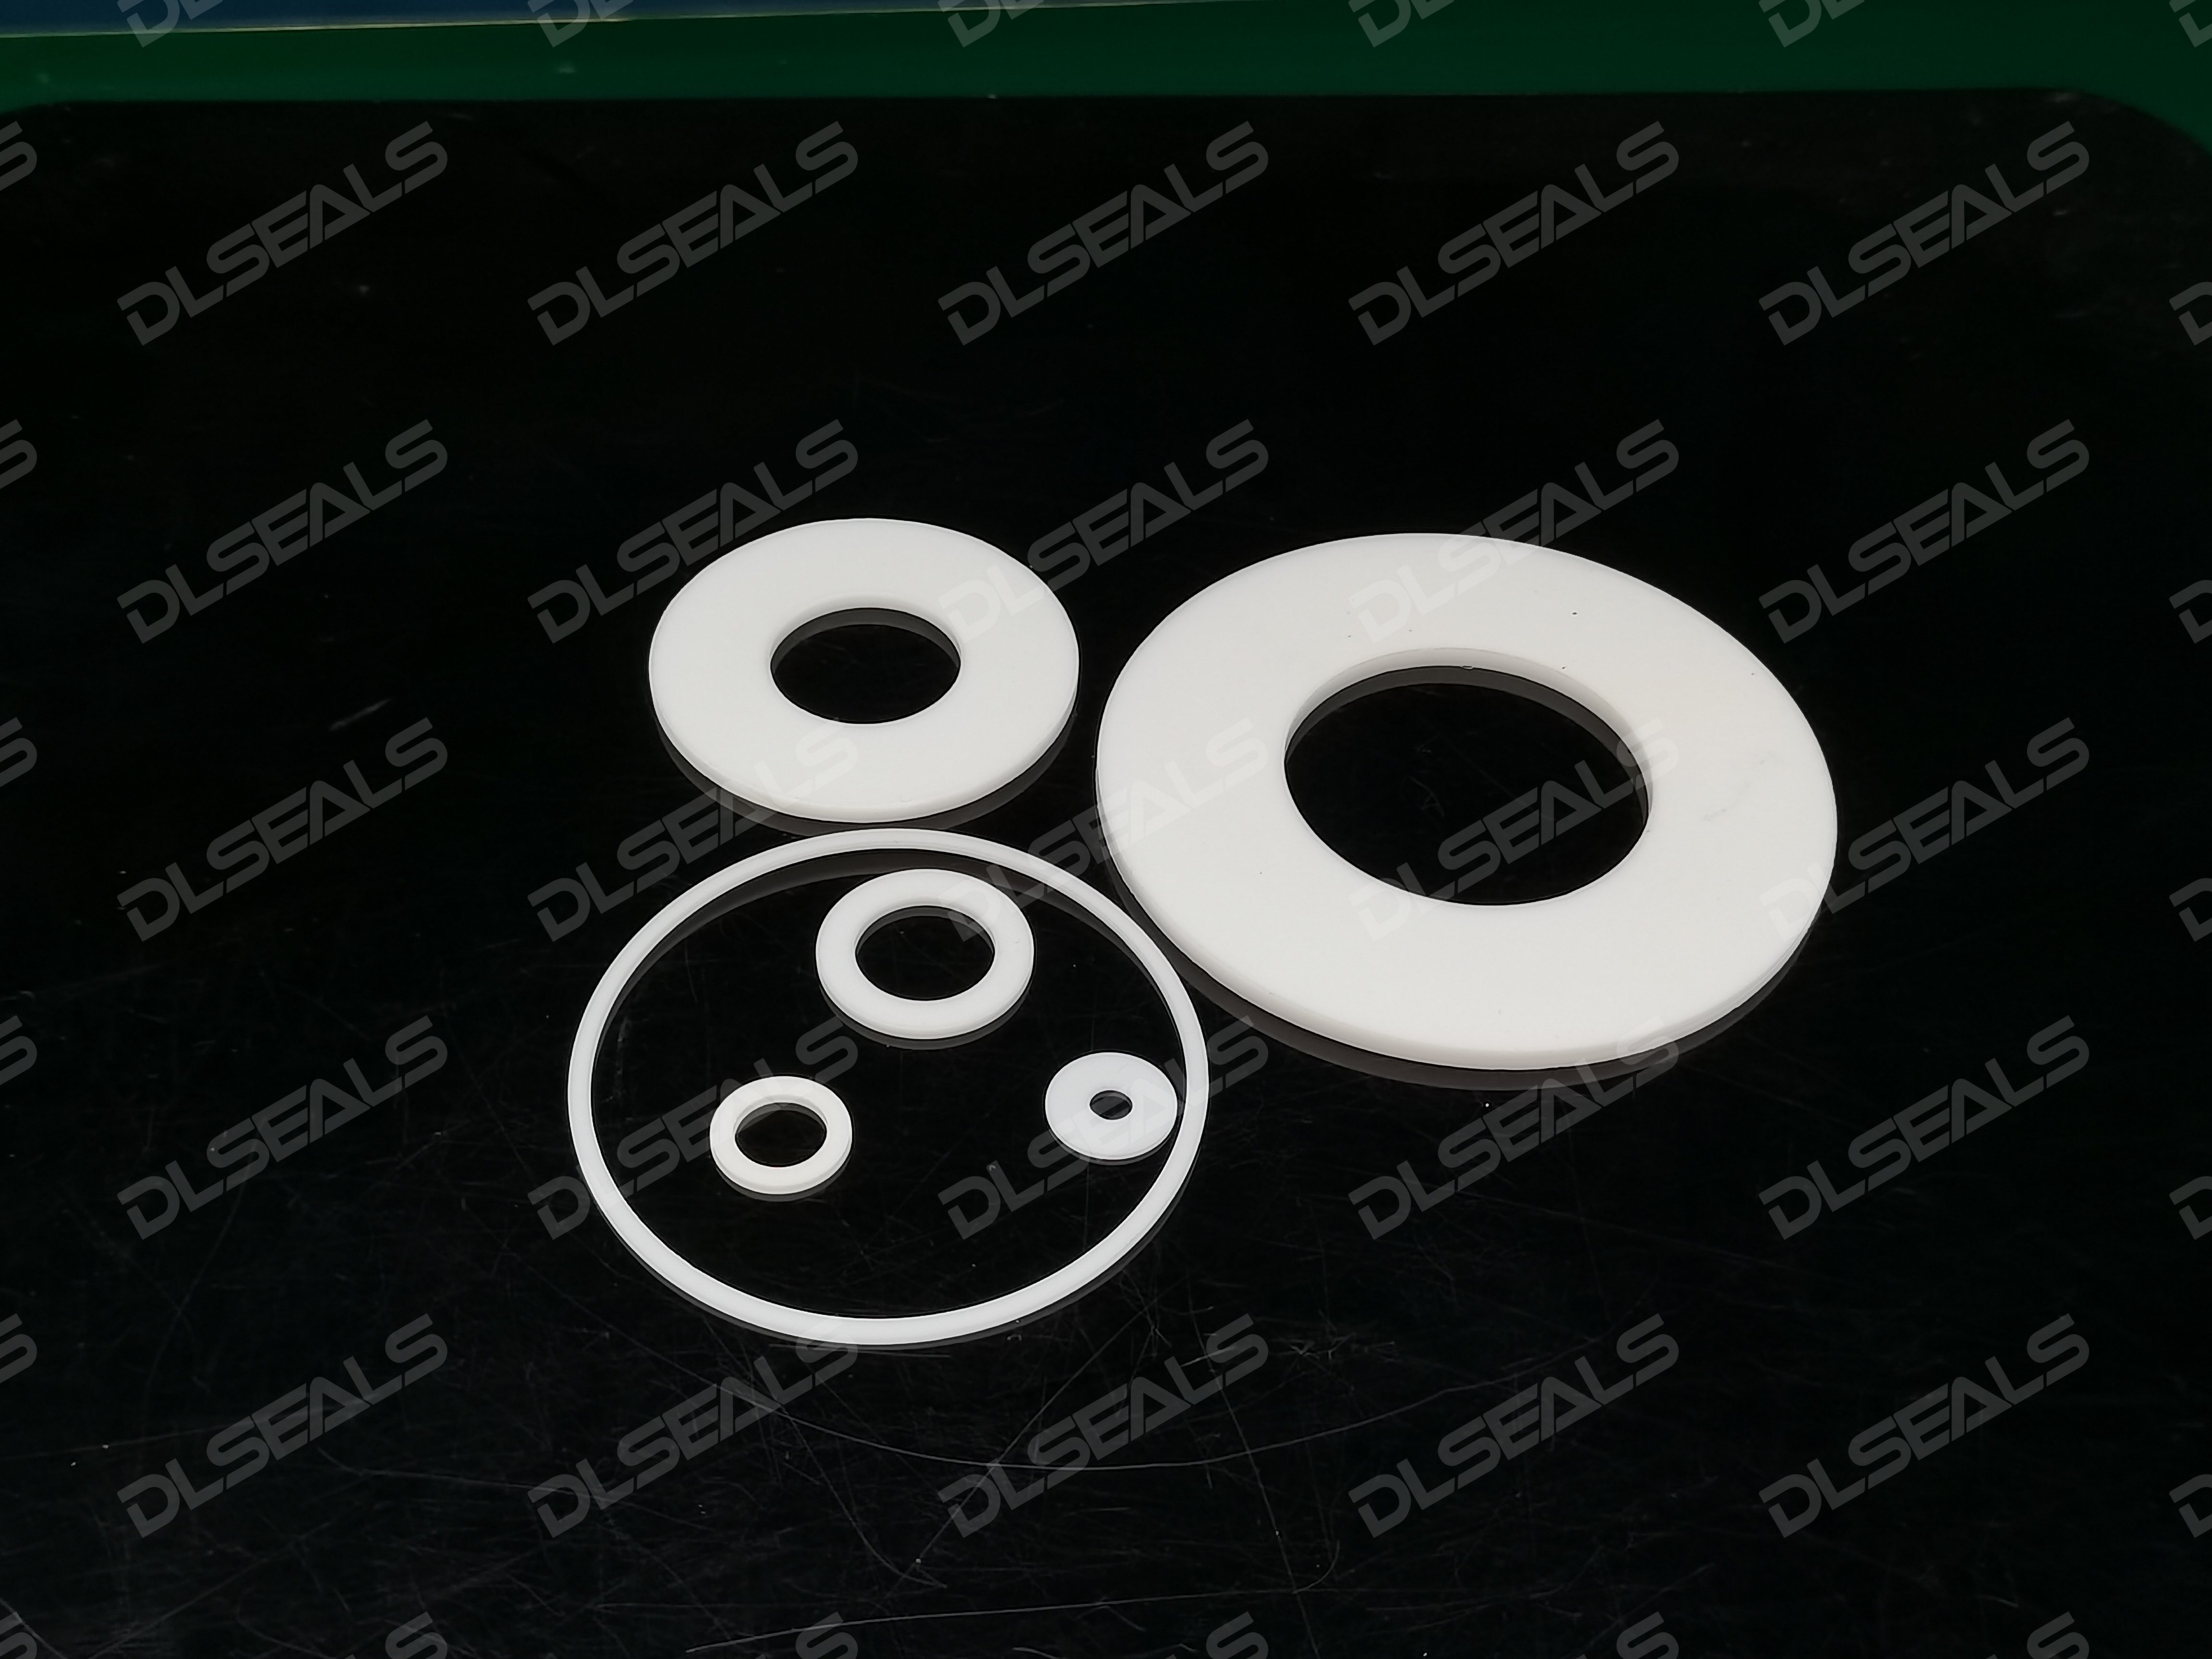
Уплотнения из ПТФЭ, известные своей исключительной коррозионной стойкостью, устойчивостью к высоким и низким температурам и низким коэффициентом трения, стали незаменимыми компонентами в современной промышленности. В данной статье представлен всесторонний анализ всего производственного процесса, от сырья из ПТФЭ до окончательной проверки и отгрузки, демонстрирующий точность изготовления этого высокоэффективного продукта.
1. Подготовка и предварительная обработка сырья.
Производство начинается с высококачественного порошка политетрафторэтилена (ПТФЭ). Этот мелкодисперсный белый порошок проходит строгий входной контроль, включающий анализ размера частиц, определение молекулярной массы и проверку на наличие примесей. Высококачественная смола ПТФЭ должна иметь соответствующий размер частиц и равномерное распределение молекулярной массы, что определяет физические свойства конечного продукта.
Этап предварительной обработки включает в себя точное взвешивание и предварительное смешивание. Чистый ПТФЭ имеет такие недостатки, как низкая износостойкость, склонность к холодной текучести и низкая теплопроводность. Поэтому, исходя из конечных эксплуатационных требований (например, износостойкость, сопротивление давлению, теплопроводность), для модификации добавляются специальные наполнители. В следующей таблице показаны распространенные наполнители и соответствующие улучшения их характеристик:
| Наполнитель | Основные улучшения производительности | Типичные сценарии применения |
|---|---|---|
| Стекловолокно | Износостойкость, твердость, прочность на сжатие, стабильность размеров. | Механические уплотнения общего назначения, предназначенные для применений, требующих общей устойчивости к давлению и износу. |
| Графит | Самосмазывание, теплопроводность, термостойкость, пониженный коэффициент трения | Высокоскоростные вращающиеся уплотнения, ситуации, требующие быстрого рассеивания тепла от трения. |
| Бронзовая пудра | Теплопроводность, износостойкость, твердость, сопротивление ползучести (противотекучесть при низких температурах). | Тяжелая техника, подшипниковые уплотнения, области применения, требующие хорошей теплопроводности и устойчивости к давлению. |
| Дисульфид молибдена | Самосмазывающиеся свойства, пониженный коэффициент трения, износостойкость | Применение в системах герметизации с сухим трением или при низких скоростях вращения и высоких нагрузках. |
| Углеродное волокно | Износостойкость, прочность, теплопроводность, сопротивление ползучести | Высокоэффективные уплотнения для работы в суровых условиях. |
| Поли(п-гидроксибензоат) | Износостойкость, химическая стойкость, стабильность размеров. | Химические уплотнения для насосов/клапанов, обеспечивающие баланс между коррозионной стойкостью и износостойкостью. |
Процесс смешивания должен проводиться в условиях контролируемой температуры и влажности, чтобы обеспечить равномерное распределение наполнителей в матрице из ПТФЭ, что является важнейшим условием для достижения стабильных свойств материала.
2. Смешивание и предварительное формование
Смешивание является важнейшим этапом в производстве уплотнений из ПТФЭ. Современные производственные линии используют высокоточное смесительное оборудование для обеспечения равномерного распределения порошка ПТФЭ и добавок. Смешанный материал должен осесть и созреть, чтобы добавки могли полностью проникнуть в частицы ПТФЭ.
В процессе предварительного формования смешанный материал загружается в форму и прессуется при комнатной температуре под давлением 20-50 МПа для образования «заготовки». Этот этап определяет предварительную форму изделия и распределение плотности. Величина давления, скорость нанесения и время выдержки должны точно контролироваться, чтобы предотвратить образование трещин или неравномерную плотность в заготовке.
3. Процесс спекания: от «сырой» формы к «спеченной».
Спекание — это наиболее важный основной процесс в производстве уплотнений из ПТФЭ, ключевой этап, на котором ПТФЭ переходит из порошкообразного состояния в плотную структуру. Спекание обычно проводится в специальной печи и состоит из трех этапов:
- Низкотемпературная стадия(От комнатной температуры до 300°C): Медленный нагрев для удаления влаги и летучих веществ.
- Этап высокотемпературного спекания(375-385°C): Кристаллы ПТФЭ полностью плавятся, границы частиц исчезают, образуя непрерывную структуру.
- Этап охлажденияКонтролируемая скорость охлаждения обеспечивает надлежащую кристалличность и предотвращает возникновение внутренних напряжений.
Весь процесс спекания требует точного контроля скорости нагрева, пиковой температуры и времени выдержки. Чрезмерная скорость нагрева может привести к растрескиванию изделия, а слишком низкая — снизить эффективность. Скорость охлаждения также важна, поскольку напрямую влияет на кристалличность и размерную стабильность изделия.
4. Механическая обработка и отделка
Для получения готового изделия из спеченного материала требуется прецизионная механическая обработка. Низкая твердость, высокая эластичность и склонность к деформации ПТФЭ делают механическую обработку сложной задачей, требующей специализированного оборудования и процессов.
- Поворот: Использование острых алмазных инструментов на прецизионных токарных станках для обработки уплотнительных поверхностей, подходит для V-образных колец, поршневых колец и т. д.
- Резка/вырубка: Пробивка или резка листового металла/стержней для получения простых форм, таких как прокладки и шайбы.
- Формование: Вторичное формование изделий сложной формы.
- Отделка поверхностиУлучшение гладкости поверхности и снижение коэффициента трения за счет шлифовки и полировки.
Параметры резки должны строго контролироваться, чтобы предотвратить деформацию от трения и выделяемого тепла. Чистота рабочей зоны также имеет решающее значение для качества продукции.
5. Последующая обработка, контроль качества и отгрузка
Этот заключительный этап гарантирует соответствие продукта требованиям конечного пользователя. Ключевые процессы и рабочий процесс включают в себя:
- Постобработка и специальная модификацияВключает в себя:модификация поверхности(например, травление натрием-нафталином или плазменная обработка для улучшения адгезии) илиобработка для стабилизации размеров(Термическая обработка для снятия напряжения) для некоторых изделий.
- Комплексная проверка качества: Основа контроля качества. Специализированные проверки оборудования.точность размеров(КИМ),физические свойства(испытания на растяжение, сжатие),герметизирующие свойства(скорость утечки в условиях моделирования), ихимическая стойкостьВ современном производстве широко используется статистический контроль процессов (SPC).
- Чистка, упаковка и отправкаЗавершающая очистка в чистом помещении для удаления частиц. Затем продукция упаковывается с использованием пыле- и ударопрочных материалов в соответствии с требованиями заказчика, с предоставлением полной документации по качеству (сертификаты материалов, сертификаты соответствия), обеспечивающей полную отслеживаемость до отгрузки.
Заключение
Производство уплотнений из ПТФЭ — это комплексная технология, объединяющая материаловедение, прецизионную обработку и контроль качества. Превращение сырья из ПТФЭ в высокоэффективный уплотнительный продукт требует точного контроля на десятках этапов и строгих проверок качества. По мере развития промышленных технологий процессы производства уплотнений из ПТФЭ продолжают совершенствоваться, стремясь к большей точности, лучшим характеристикам и большей экологичности, обеспечивая надежные решения для герметизации в таких высокотехнологичных отраслях, как аэрокосмическая, химическая, полупроводниковая и медицинская.
Этот комплексный процесс отражает сложность современного производства и огромную ценность прикладной материаловедения. За каждым высококачественным уплотнением из ПТФЭ стоит глубокое понимание научных принципов и неустанное стремление к совершенствованию деталей процесса.
Дата публикации: 17 декабря 2025 г.


