
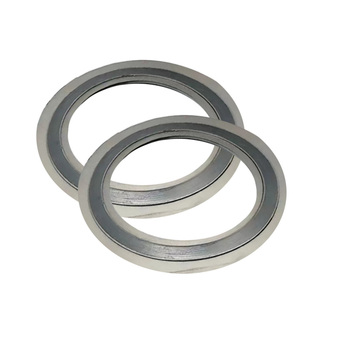
В тръбопроводни системи с висока температура и високо налягане, конвенционалните уплътнения често се повреждат катастрофално. Металните спирално навити уплътнения, със своята композитна структура от еластичен метал и гъвкав пълнител, създават уникално „твърдо, но гъвкаво“ решение за уплътняване. Тази статия разкрива защо те са най-добрият избор за екстремни условия в нефтохимическата и ядрената промишленост.
I. Структурна анатомия: Прецизно слоесто инженерство
EN 1092-1 Стандартна конструкция:
|----------------------------------------------| | Метална лента (CS/SS/Ti) → Устойчивост на налягане | | Пълнежен слой (Графит/PTFE/Слюда) → Микроуплътнение | | V-образни гофрирани намотки (25-45 слоя) → Еластичен резервоар | | Вътрешни/Външни пръстени (304SS/316L) → Защита от издухване | |---------------------------------------------|Принцип на запечатване: Повишаване на налягането → Радиално свиване на V-образни пръстени → Разширяване на пълнежа запечатва микропролуки
II. Превъзходство в производителността (в сравнение с плоските уплътнения)
| Параметър | Азбестово уплътнение | Спирално навито уплътнение | Подобрение |
|---|---|---|---|
| Максимална температура | 260°C | 800°C | 3.1× |
| Пределно налягане | 10 МПа | 42 МПа | 4.2× |
| Термични цикли | 50 | 5000 | 100× |
| Скорост на изтичане (He масспектрометрия) | 1×10⁻² mbar·L/s | 1×10⁻⁶ mbar·L/s | 10 000× |
Критични приложения:
- Компенсация на термично разширение (ΔL=12 мм/м при 550°C паропроводи)
- Криогенна устойчивост на удар (-196°C→25°C)
- Бариера за проникване на водород (<0,001 ppm @ 15 MPa водородни реактори)
III. Казуси за решаване на проблеми в индустрията
**▶ Повреда на системата за закаляване на крекера**
- ПроблемСчупване на графитно уплътнение под налягане на масло за закаляване при 950°C
- РешениеInconel 625 + гъвкава графитна намотка
- РезултатИнтервалът на поддръжка ↑ от 3 месеца → 2 години (спестява $12 милиона годишно)
**▶ Теч от компресор за втечнен природен газ (LNG BOG)**
- ПроблемПовреда на уплътнението при -162°C
- РешениеТитаниева намотка + модифициран PTFE пълнител
- РезултатЕмисиите на метан ↓ от 2 300 м³/ч до 5 м³/ч
IV. Матрица за избор
| Състояние | Метална лента | Пълнителен материал | Уплътнително напрежение |
|---|---|---|---|
| Силни киселини (pH < 1) | Хастелой C276 | ePTFE | 90-120 МПа |
| Ядрени паропроводи | 316L Ядрена | Ядрен графит | 150-200 МПа |
| Свръхкритичен CO₂ | Инколой 825 | Позлатена слюда | 180-240 МПа |
| Аерокосмически горивни системи | Монел 400 | Флуорографит | 210-280 МПа |
Златни правила:
- T>540°C → Избягвайте PTFE пълнители
- Пулсация на налягането > 10 Hz → Трябва да има вътрешни/външни пръстени
- Твърди частици в средата → Твърдост на пълнежа > 90 Shore A
V. Инсталационна революция
Несъвършен традиционен метод:
Затягане с чук → Неравномерно напрежение → 37% локализирано смачкванеЛазерно насочван монтаж (патентован):
- 3D сканиране на плоскост на фланеца (±3μm)
- Оптимизиране на последователността на болтовете (FEA симулация)
- Хидравлично опъване (<5% отклонение)
→ Постига >94% равномерно уплътнително напрежение
Време на публикуване: 02 юли 2025 г.


