
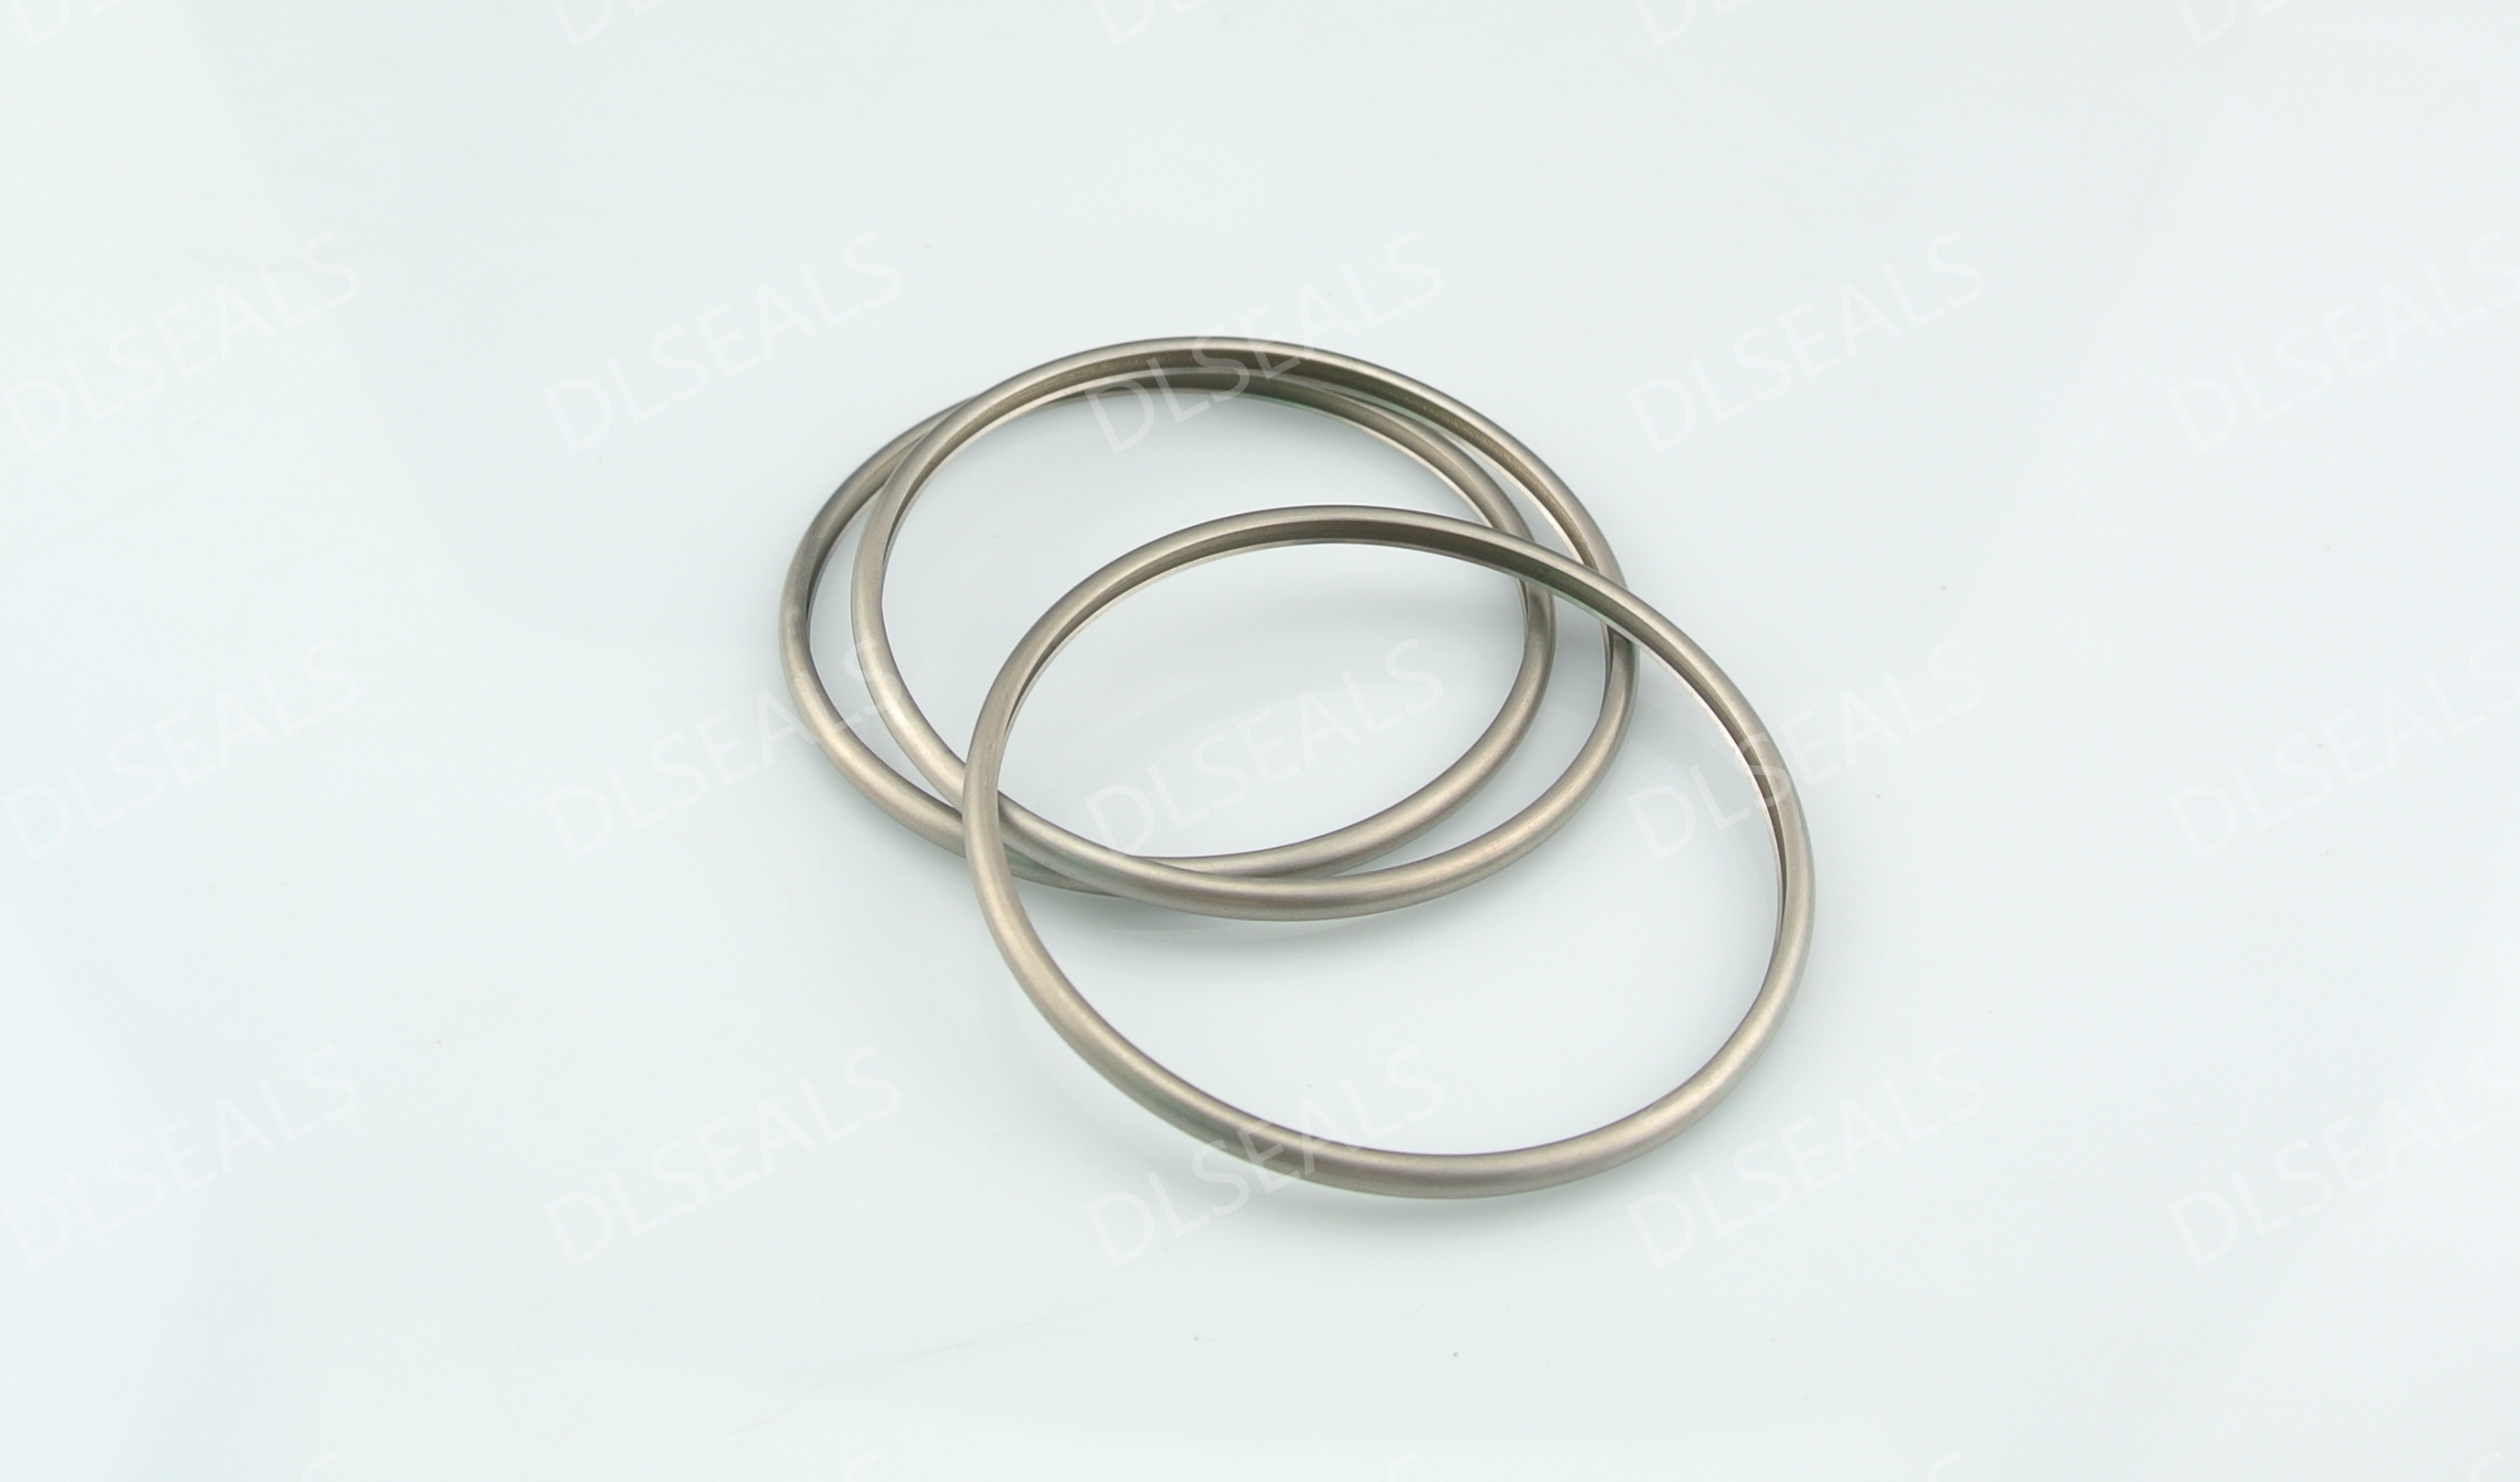
Při výzkumu, vývoji a konstrukci moderních vysoce výkonných vznětových motorů je těsnění hlavy válců (těsnicí struktura) vystaveno největšímu spojenému tepelně-mechanickému zatížení v celém motoru. Vzhledem k rozdílům ve fyzikálních vlastnostech mezi litinovým blokem motoru a hlavou válců z hliníkové slitiny dochází k velmi náročným posunům a deformacím za vysokých teplot, vysokých tlaků a dynamických cyklických rázů.
Pro řešení extrémních provozních podmínekMaximální teplota 700–800 °C, cyklický pulzní tlak 100 MPaakombinace různých kovů litiny / hliníkové slitiny, tenStatické těsnění s kovovým C-kroužkemDíky své jedinečné strukturální elasticitě a pružnosti slouží jako ideální řešení pro prevenci úniku spalovacího tlaku z válce.
1. Provozní výzvy a analýza mechanismů
Před analýzou aplikace kovových C-kroužků je třeba definovat tři hlavní výzvy, které tyto provozní podmínky představují:
-
Nesoulad tepelného namáhání a tepelné roztažnosti (tepelné napětí / smyková deformace):
Lineární koeficient tepelné roztažnostilitinový blok válcůje přibližně $10 \sim 12 \times 10^{-6} /\text{K}$, zatímco uhlava válců z hliníkové slitinydosahuje 22 \sim 24 \times 10^{-6} /\text{K}$. Při maximálních teplotách 700–800 °C je roztažnost hliníkové hlavy válců výrazně vyšší než u litinového bloku, což má za následek vážnérelativní tepelné posunutí a smykové sílyna těsnicím rozhraní. Navíc, protože mez kluzu a pevnost v tahu hliníkových slitin prudce klesají nad 200–250 °C, nelze aplikovat nadměrnou lokalizovanou upínací sílu, protože by to snadno způsobilo plastické vtlačení na povrchu drážky hliníkové hlavy.
-
100 MPa střídavý rázový tlak (dynamické oddělení těsnicí mezery):
Tlak spalovacího motoru vznětového motoru vykazuje vysokofrekvenční a vysoce kolísavé pulzní charakteristiky. Špičkový cyklický tlak 100 MPa způsobuje mírné elastické prodloužení šroubů hlavy válců, což vede kstřídavá separace mezer v mikrometrovém měřítkumezi hlavou válců a blokem motoru. Tradiční tvrdá těsnění nebo konvenční kovová těsnění postrádají schopnost samovolného obnovení a rychlost regenerace, což je činí extrémně náchylnými k mikroúnikům nebo erozi při takových dynamických výkyvech mezer.
-
Eroze spalin vznětových motorů za vysokých teplot:
Spaliny ze spalování obsahují komplexní oxidy, nespálené uhlíkové částice a sulfidy. Při extrémních teplotách 800 °C vykazují silnou tepelnou oxidaci a korozivní účinky; proto musí mít materiál těsnicího substrátu výjimečnou odolnost proti vysokoteplotní oxidaci a odolnost proti tečení.
2. Princip fungování a mechanismus samočinného nabíjení kovových C-kroužků
Kovový C-kroužek je zakřivená kovová trubka nebo tvarovaný kroužek s otevřeným průřezem, kde otvor směřuje k vysokotlaké straně (tj. dovnitř spalovací komory).
Vysokotlaká strana (spalovací komora 100 MPa) ────► │ ╭────┐ │ │ │ │ ◄── Válec s kovovou stěnou ve tvaru C │ │ ◄─── Vysokotlaká hlava (otevírání dovnitř) │ │ │ (hliník) │ ╰────┘ ────► Nízkotlaká strana (atmosféra / vodní plášť)-
Počáteční předběžné utažení těsnění:Během montáže způsobí předběžná utahovací síla aplikovaná přes šrouby hlavy válců, že C-kroužek projde elastickou deformací zploštěním. Vnější obloukové plochy C-kroužku těsně přiléhají k horní a dolní těsnicí ploše drážky a vytvářejí tak počáteční těsnicí kontaktní tlak.
-
Těsnicí účinek s pomocí tlaku:Jakmile tlak spalovacího motoru nafty o hodnotě 100 MPa prudce stoupne do vnitřku C-kroužku, působí vysokotlaké médium na vnitřní stěnu C-kroužku a vytváří tak vnější roztažnou sílu.Čím vyšší je tlak v systému, tím větší je síla roztažení C-kroužku směrem ven., čímž se automaticky kompenzuje nepatrná mezera mezi šrouby a jejich natažením způsobená nárazovou silou spalování 100 MPa.
-
Vysoká kompenzační kapacita pružin:Ve srovnání s těsněními z plného kovu mají C-kroužky značnou rychlost zpětného rázu. I když dochází k mikrometrovým dynamickým výkyvům mezery mezi blokem motoru a hlavou válců v důsledku tepelné roztažnosti/smršťování a tlakových vln, C-kroužek udržuje stálý kontaktní tlak, aby se zabránilo úniku výfukových plynů.
3. Výběr klíčových materiálů a specifikace konstrukčního návrhu
Pro zajištění dlouhodobého stabilního provozu v extrémních podmínkách je nutné přizpůsobit materiály a procesy:
3.1 Výběr materiálu podkladu (odolnost proti tečení za vysokých teplot a zachování elasticity)
Při vysokých teplotách 700–800 °C dochází u konvenčních nerezových ocelí (jako je 304 nebo 316) k rychlé relaxaci napětí a ztrácejí pružnost.
-
Doporučené materiály: Inconel 718 (slitina na bázi niklu s precipitačním zpevněním) or Inconel X-750.
-
Výhody:Inconel 718 si zachovává mimořádně vysokou mez kluzu, odolnost proti tečení a vynikající modul pružnosti i při vysokých teplotách až do 700–800 °C, což z něj činí preferovanou volbu pro odolávání cyklickému namáhání při vysokých teplotách.
3.2 Návrh povrchového pokovování / nátěru (výplň mikrodrsností a ochrana hliníkového substrátu)
-
Problém s nesouladem tvrdosti:Inconelové slitiny jsou výrazně tvrdší než hliníkové slitiny. Přímý kontakt by způsobil, že by se tvrdý C-kroužek zaryl do dna drážky změkčeného hliníku a poškodil by povrch.
-
Řešení pro nátěr:Galvanicky pokovit vrstvu měkkého, vysokoteplotně odolného kovu, jako je napříkladPostříbření(nebo zlato/platina v ultranáročných podmínkách), nebo nanést specializované vysokoteplotní povlaky na vnější povrch C-kroužku.
-
Funkce 1:Pod předběžným utažením se měkká stříbrná vrstva rozteče a vyplní mikroskopické stopy po obrábění na drážkách z litiny a hliníku, čímž se dosáhne nulového úniku.
-
Funkce 2:Slouží jako nárazníková vrstva, která chrání relativně měkkou hliníkovou drážku hlavy válců před promáčknutím.
-
Funkce 3:Zabraňuje opotřebení v důsledku kontaktu různých kovů při vysokých teplotách.
-
4. Praxe instalace a utěsnění drážek
| Položka parametru | Požadavek na konstrukci / Doporučená hodnota | Popis |
| Umístění drážky | Nejlépe obrobeno v litinovém bloku (nebo hliníkové hlavě) | Hloubka drážky musí být přesně řízena, aby umožnila přiměřené stlačení (obvykle 15 %–25 % průměru průřezu kroužku). |
| Drsnost drážky | $Ra \le 0,4 \sim 0,8\ \mu\text{m}$ | Extrémně hladký těsnicí povrch snižuje závislost na tloušťce povlaku a zlepšuje mikroskopickou konformitu. |
| Směr otevírání C-kroužku | Musí směřovat k vysokotlaké straně (uvnitř válce) | Pokud je instalace provedena obráceně, tlak v systému stlačí kroužek od těsnicích ploch, což povede k selhání těsnění. |
| Regulace upínacího tlaku | Určeno přesnými výpočty předběžného utažení šroubů | Musí zajistit dostatečný počáteční kontaktní tlak pro tok stříbrné vrstvy bez překročení přípustného tlakového napětí hliníku při vysokých teplotách. |
5. Shrnutí a výhled
V kombinované konstrukci litinového bloku válců a hlavy válců ze slitiny hliníku, směřující kextrémně vysoká teplota 700–800 °CaVysokofrekvenční pulzní tlak 100 MPaprostředí spalování nafty,postříbřený kovový C-kroužek Inconel 718představuje spolehlivé a technicky vyspělé řešení statického těsnění.
Jeho hlavní výhody spočívají v:
-
Perfektní přizpůsobení střídavým mezerám způsobeným tlakovými vlnami o síle 100 MPa pomocítlakově asistovaný samočinný mechanismus;
-
Kompenzace nerovnoměrné tepelné roztažnosti mezi litinou a hliníkovou slitinou pomocívysoká elasticita vysokoteplotních slitin na bázi niklu;
-
Řešení mikroskopických nerovností a ochrana hliníkového povrchu pomocíměkký vnější povrchový povlak.
V procesu návrhu by měla být striktně provedena metoda konečných prvků s termomechanickou vazbou (FEA), aby se přesně vypočítala síla předběžného utažení šroubů, rozměrové tolerance drážky a křivky zpětného rázu C-kroužku za vysokých teplot, čímž se zajistí efektivní, nulový únik a spolehlivý provoz motoru po celou dobu jeho životnosti.
Čas zveřejnění: 5. srpna 2026


