
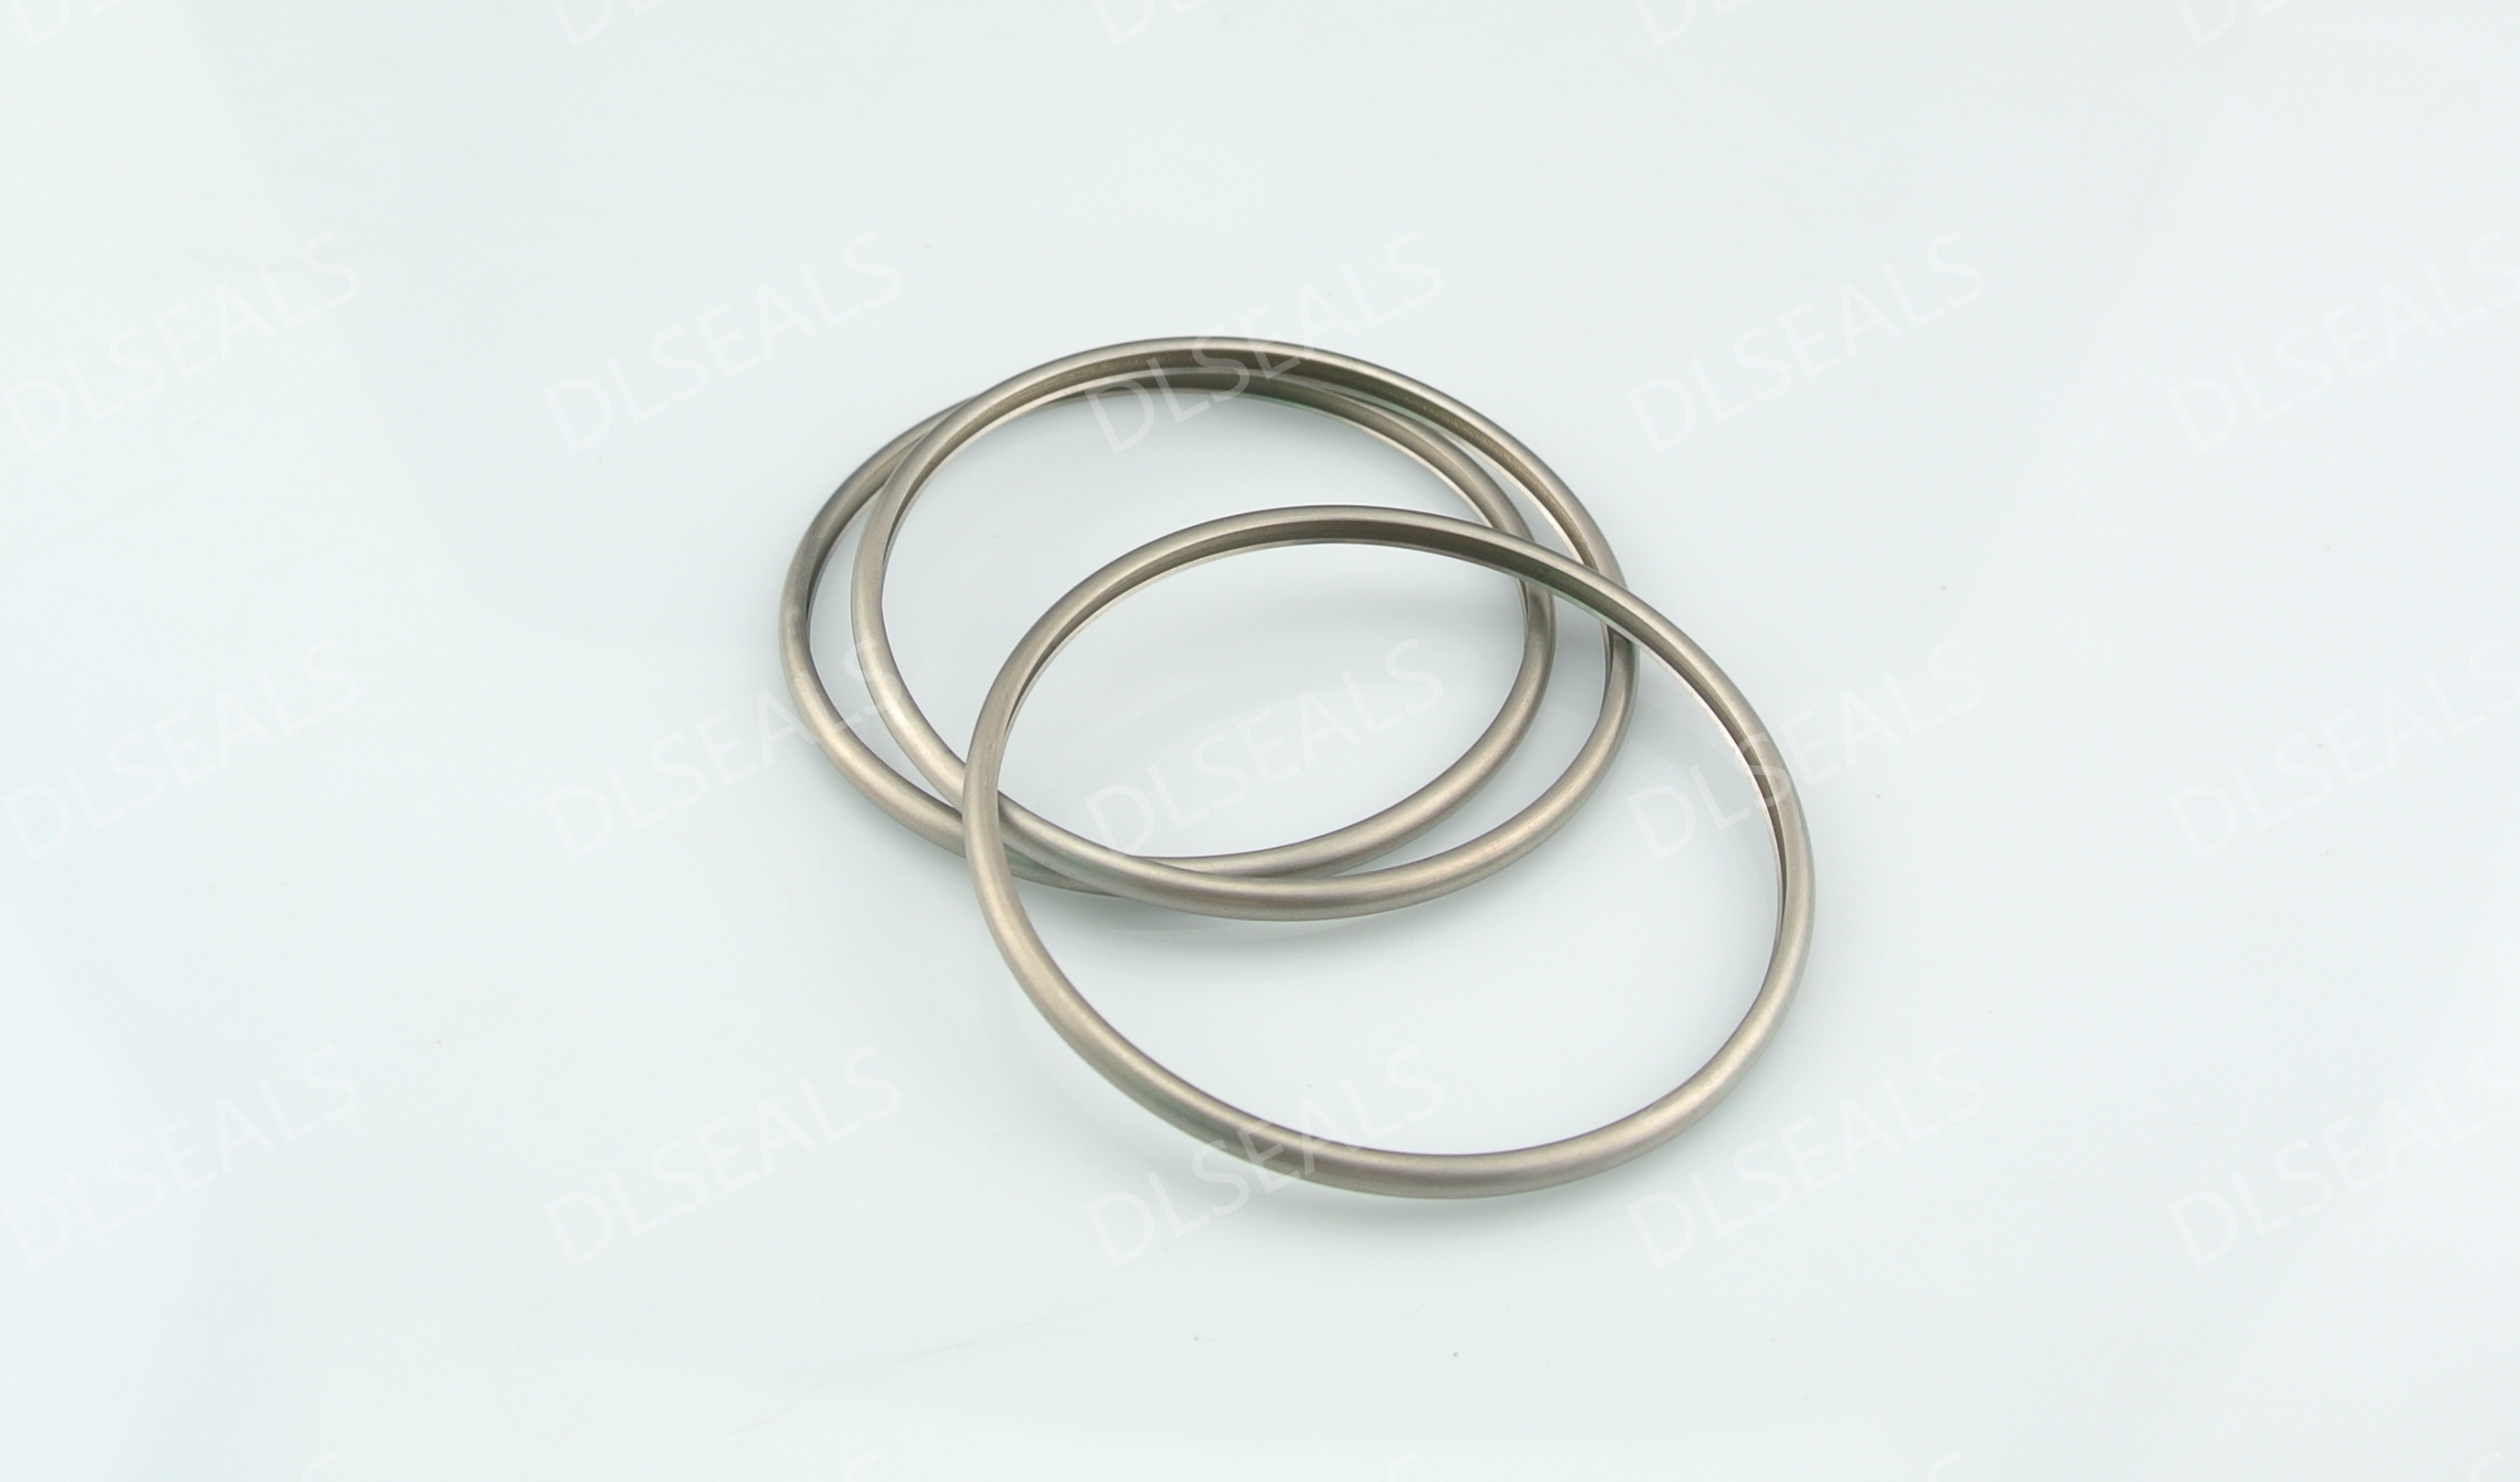
ໃນການຄົ້ນຄວ້າ, ການພັດທະນາ ແລະ ການອອກແບບເຄື່ອງຈັກດີເຊລປະສິດທິພາບສູງທີ່ທັນສະໄໝ, ປະเก็นຝາສູບ (ໂຄງສ້າງການປະທັບຕາ) ແມ່ນຕ້ອງຮັບພາລະຄວາມຮ້ອນ-ກົນຈັກທີ່ຮຸນແຮງທີ່ສຸດໃນເຄື່ອງຈັກທັງໝົດ. ເນື່ອງຈາກຄວາມແຕກຕ່າງໃນຄຸນສົມບັດທາງກາຍະພາບລະຫວ່າງບລັອກເຄື່ອງຈັກເຫຼັກຫຼໍ່ ແລະ ຝາສູບໂລຫະປະສົມອາລູມິນຽມ, ການຍ້າຍ ແລະ ການຜິດຮູບທີ່ທ້າທາຍຫຼາຍຈຶ່ງເກີດຂຶ້ນພາຍໃຕ້ອຸນຫະພູມສູງ, ຄວາມດັນສູງ, ແລະ ການກະທົບກະເທືອນແບບວົງຈອນໄດນາມິກ.
ເພື່ອແກ້ໄຂສະພາບການດຳເນີນງານທີ່ຮຸນແຮງຂອງອຸນຫະພູມສູງສຸດ 700–800°C, ຄວາມດັນກຳມະຈອນວົງຈອນ 100 MPa, ແລະເຫຼັກຫລໍ່ / ໂລຫະປະສົມອາລູມິນຽມປະສົມໂລຫະທີ່ແຕກຕ່າງກັນ, ທີ່ປະທັບຕາໄຟຟ້າສະຖິດໂລຫະ C-Ringດ້ວຍຄວາມຍືດຫຍຸ່ນຂອງໂຄງສ້າງທີ່ເປັນເອກະລັກ ແລະ ຄວາມສາມາດໃນການສະປິງກັບຄືນ, ເປັນທາງອອກທີ່ດີທີ່ສຸດເພື່ອປ້ອງກັນການຮົ່ວໄຫຼຂອງຄວາມດັນເຜົາໄໝ້ຂອງກະບອກສູບ.
1. ສິ່ງທ້າທາຍດ້ານການດຳເນີນງານ ແລະ ການວິເຄາະກົນໄກ
ກ່ອນທີ່ຈະວິເຄາະການນໍາໃຊ້ໂລຫະ C-Rings, ສິ່ງທ້າທາຍຫຼັກສາມຢ່າງທີ່ເກີດຈາກເງື່ອນໄຂການປະຕິບັດງານເຫຼົ່ານີ້ຕ້ອງໄດ້ກໍານົດໄວ້:
-
ຄວາມກົດດັນທາງຄວາມຮ້ອນ ແລະ ການຂະຫຍາຍຕົວທາງຄວາມຮ້ອນທີ່ບໍ່ກົງກັນ (ຄວາມກົດດັນທາງຄວາມຮ້ອນ / ການຜິດຮູບຂອງແຮງຕັດ):
ຄ່າສຳປະສິດການຂະຫຍາຍຕົວທາງຄວາມຮ້ອນເສັ້ນຊື່ຂອງທ່ອນກະບອກເຫຼັກຫລໍ່ແມ່ນປະມານ $10 \sim 12 \times 10^{-6} /\text{K}$, ໃນຂະນະທີ່ຂອງຫົວກະບອກສູບໂລຫະປະສົມອາລູມິນຽມຮອດ $22 \sim 24 \times 10^{-6} /\text{K}$. ທີ່ອຸນຫະພູມສູງສຸດ 700–800°C, ການຂະຫຍາຍຕົວຂອງຫົວກະບອກສູບອາລູມີນຽມສູງກວ່າຫົວກະບອກສູບເຫຼັກຢ່າງຫຼວງຫຼາຍ, ເຊິ່ງສົ່ງຜົນໃຫ້ເກີດການເຊື່ອມໂຊມຢ່າງຮຸນແຮງ.ແຮງຍົກຍ້າຍຄວາມຮ້ອນ ແລະ ແຮງຕັດທີ່ກ່ຽວຂ້ອງຢູ່ທີ່ໜ້າຕໍ່ຂອງການຜະນຶກ. ຍິ່ງໄປກວ່ານັ້ນ, ຍ້ອນວ່າຄວາມແຮງດຶງ ແລະ ຄວາມແຮງຂອງໂລຫະປະສົມອາລູມິນຽມຫຼຸດລົງຢ່າງໄວວາສູງກວ່າ 200–250°C, ແຮງໜີບທ້ອງຖິ່ນທີ່ຫຼາຍເກີນໄປບໍ່ສາມາດໃຊ້, ເພາະມັນຈະເຮັດໃຫ້ເກີດຮອຍບຸບພາດສະຕິກຢູ່ເທິງໜ້າຮ່ອງຫົວອາລູມິນຽມໄດ້ງ່າຍ.
-
ຄວາມດັນກະທົບສະຫຼັບ 100 MPa (ການແຍກຊ່ອງຫວ່າງແບບໄດນາມິກ):
ຄວາມດັນເຜົາໄໝ້ຂອງນໍ້າມັນກາຊວນມີລັກສະນະຄວາມຖີ່ສູງ ແລະ ມີຄວາມຜັນຜວນສູງ. ຄວາມດັນວົງຈອນສູງສຸດ 100 MPa ເຮັດໃຫ້ສະກູຫົວກະບອກມີການຍືດອອກເລັກນ້ອຍ, ເຮັດໃຫ້ເກີດການແຍກຊ່ອງຫວ່າງສະຫຼັບກັນໃນລະດັບໄມໂຄຣມິເຕີລະຫວ່າງຫົວກະບອກສູບ ແລະ ບລັອກເຄື່ອງຈັກ. ການຫຸ້ມຫໍ່ແຂງແບບດັ້ງເດີມ ຫຼື ປະเก็นໂລຫະແບບດັ້ງເດີມຂາດຄວາມສາມາດໃນການເພີ່ມພະລັງງານດ້ວຍຕົນເອງ ແລະ ອັດຕາການຟື້ນຕົວ, ເຮັດໃຫ້ພວກມັນມີຄວາມສ່ຽງສູງຕໍ່ການຮົ່ວໄຫຼຂະໜາດນ້ອຍ ຫຼື ການກັດເຊາະພາຍໃຕ້ການປ່ຽນແປງຂອງຊ່ອງຫວ່າງແບບໄດນາມິກດັ່ງກ່າວ.
-
ການກັດເຊາະຂອງອາຍແກັສເຜົາໄໝ້ກາຊວນອຸນຫະພູມສູງ:
ອາຍແກັສທີ່ເຜົາໄໝ້ປະກອບດ້ວຍອົກໄຊທີ່ສັບສົນ, ອະນຸພາກຄາບອນທີ່ບໍ່ໄດ້ເຜົາໄໝ້, ແລະ ຊູນໄຟດ໌. ພາຍໃຕ້ອຸນຫະພູມສູງສຸດ 800°C, ມັນສະແດງໃຫ້ເຫັນເຖິງການຜຸພັງດ້ວຍຄວາມຮ້ອນ ແລະ ການກັດກ່ອນທີ່ເຂັ້ມແຂງ; ດັ່ງນັ້ນ, ວັດສະດຸຊັ້ນປະທັບຕາຕ້ອງມີຄວາມຕ້ານທານການຜຸພັງທີ່ອຸນຫະພູມສູງ ແລະ ຄວາມຕ້ານທານການເລືອຄານທີ່ໂດດເດັ່ນ.
2. ຫຼັກການເຮັດວຽກ ແລະ ກົນໄກການໃຫ້ພະລັງງານດ້ວຍຕົນເອງຂອງວົງແຫວນໂລຫະ C
ແຫວນໂລຫະຮູບຕົວ C ແມ່ນທໍ່ໂລຫະໂຄ້ງ ຫຼື ວົງແຫວນທີ່ມີພາກຕັດຂວາງເປີດ, ບ່ອນທີ່ຊ່ອງເປີດຫັນໜ້າໄປທາງດ້ານທີ່ມີຄວາມດັນສູງ (ເຊັ່ນ: ພາຍໃນຫ້ອງເຜົາໄໝ້).
ດ້ານຄວາມດັນສູງ (ຫ້ອງເຜົາໄໝ້ 100 MPa) ────► │ ╭────┐ │ │ │ ◄── ກະບອກໂລຫະຮູບວົງແຫວນຮູບຕົວ C │ ◄─── ທາງເຂົ້າຄວາມດັນສູງ (ເປີດເຂົ້າດ້ານໃນ) ຫົວ │ │ │ (ອາລູມິນຽມ) │ ╰────┘ ───► ດ້ານຄວາມດັນຕ່ຳ (ບັນຍາກາດ / ຊັ້ນນ້ຳ)-
ປະທັບຕາຮັດແໜ້ນເບື້ອງຕົ້ນ:ໃນລະຫວ່າງການຕິດຕັ້ງ, ແຮງຮັດແໜ້ນລ່ວງໜ້າທີ່ໃຊ້ຜ່ານສະກູຫົວກະບອກສູບເຮັດໃຫ້ວົງແຫວນ C ເກີດການຜິດຮູບແບບທີ່ຍືດຫຍຸ່ນໄດ້. ໜ້າໂຄ້ງດ້ານນອກຂອງວົງແຫວນ C ຕິດກັບໜ້າປະທັບຕາດ້ານເທິງ ແລະ ດ້ານລຸ່ມຂອງຮ່ອງຢ່າງໃກ້ຊິດ, ປະກອບເປັນແຮງດັນຕິດຕໍ່ການປະທັບຕາເບື້ອງຕົ້ນ.
-
ຜົນກະທົບຂອງການຜະນຶກດ້ວຍແຮງກົດດັນ:ເມື່ອຄວາມດັນເຜົາໄໝ້ຂອງນໍ້າມັນກາຊວນ 100 MPa ໄຫຼເຂົ້າສູ່ພາຍໃນຂອງວົງແຫວນ C, ຕົວກາງຄວາມດັນສູງຈະກະທຳຕໍ່ຝາດ້ານໃນຂອງວົງແຫວນ C, ສ້າງແຮງຂະຫຍາຍຕົວອອກໄປທາງນອກ.ຄວາມດັນຂອງລະບົບສູງເທົ່າໃດ, ແຮງຂະຫຍາຍອອກໄປທາງນອກຂອງວົງແຫວນ C ກໍ່ຈະຍິ່ງຫຼາຍຂຶ້ນເທົ່ານັ້ນ., ດັ່ງນັ້ນຈຶ່ງຊົດເຊີຍໂດຍອັດຕະໂນມັດສຳລັບການແຍກຊ່ອງຫວ່າງລະຫວ່າງສະກູ ແລະ ການຍືດຂອງນັອດທີ່ເກີດຈາກແຮງກະທົບຈາກການເຜົາໄໝ້ 100 MPa.
-
ຄວາມສາມາດໃນການຊົດເຊີຍ Springback ສູງ:ເມື່ອປຽບທຽບກັບປະเก็นໂລຫະແຂງ, ວົງແຫວນ C ມີອັດຕາການຟື້ນຕົວຂອງສະປິງທີ່ສຳຄັນ. ເຖິງແມ່ນວ່າຈະເກີດການປ່ຽນແປງຂອງຊ່ອງຫວ່າງໄດນາມິກໃນລະດັບໄມໂຄຣແມັດລະຫວ່າງບລັອກເຄື່ອງຈັກ ແລະ ຫົວກະບອກສູບ ເນື່ອງຈາກການຂະຫຍາຍຕົວ/ການຫົດຕົວທາງຄວາມຮ້ອນ ແລະ ຄື້ນຄວາມດັນ, ວົງແຫວນ C ຍັງຮັກສາຄວາມດັນຕິດຕໍ່ຢ່າງຕໍ່ເນື່ອງເພື່ອປ້ອງກັນການຮົ່ວໄຫຼຂອງອາຍແກັສໄອເສຍ.
3. ການເລືອກວັດສະດຸຫຼັກ ແລະ ຂໍ້ກຳນົດການອອກແບບໂຄງສ້າງ
ເພື່ອຮັບປະກັນການດຳເນີນງານທີ່ໝັ້ນຄົງໃນໄລຍະຍາວພາຍໃຕ້ເງື່ອນໄຂທີ່ຮຸນແຮງ, ວັດສະດຸ ແລະ ຂະບວນການຕ້ອງໄດ້ຮັບການປັບແຕ່ງ:
3.1 ການເລືອກວັດສະດຸພື້ນຜິວ (ຄວາມຕ້ານທານການເລືອຄານໃນອຸນຫະພູມສູງ ແລະ ການຮັກສາຄວາມຍືດຫຍຸ່ນ)
ໃນອຸນຫະພູມສູງ 700–800°C, ເຫຼັກສະແຕນເລດທຳມະດາ (ເຊັ່ນ 304 ຫຼື 316) ຈະຜ່ອນຄາຍຄວາມກົດດັນຢ່າງໄວວາ ແລະ ສູນເສຍຄວາມຍືດຫຍຸ່ນ.
-
ວັດສະດຸທີ່ແນະນຳ: Inconel 718 (ໂລຫະປະສົມທີ່ເຮັດຈາກການຕົກຕະກອນທີ່ມີນິກເກີນເປັນສ່ວນປະກອບຫຼັກ) or ອິນໂຄເນລ X-750.
-
ຂໍ້ດີ:Inconel 718 ຮັກສາຄວາມແຂງແຮງຂອງຜົນຜະລິດສູງເປັນພິເສດ, ຄວາມຕ້ານທານການເລືອຄານ, ແລະ ໂມດູລັດຄວາມຍືດຫຍຸ່ນທີ່ດີເລີດເຖິງແມ່ນວ່າຢູ່ໃນອຸນຫະພູມສູງເຖິງ 700–800°C, ເຮັດໃຫ້ມັນເປັນທາງເລືອກທີ່ຕ້ອງການສໍາລັບການທົນທານຕໍ່ຄວາມກົດດັນວົງຈອນອຸນຫະພູມສູງ.
3.2 ການອອກແບບການຊຸບພື້ນຜິວ/ການເຄືອບ (ການຕື່ມຄວາມຫຍາບຈຸນລະພາກ ແລະ ການປົກປ້ອງພື້ນຜິວອາລູມີນຽມ)
-
ບັນຫາຄວາມແຂງບໍ່ກົງກັນ:ໂລຫະປະສົມ Inconel ມີຄວາມແຂງກວ່າໂລຫະປະສົມອາລູມິນຽມຢ່າງຫຼວງຫຼາຍ. ການສຳຜັດໂດຍກົງຈະເຮັດໃຫ້ວົງແຫວນ C ທີ່ແຂງເຈາະເຂົ້າໄປໃນຮ່ອງອາລູມິນຽມທີ່ອ່ອນລົງ, ເຊິ່ງເຮັດໃຫ້ພື້ນຜິວເສຍຫາຍ.
-
ນ້ຳຢາເຄືອບ:ເຄືອບດ້ວຍໂລຫະທີ່ອ່ອນ ແລະ ທົນທານຕໍ່ອຸນຫະພູມສູງ ເຊັ່ນ:ການຊຸບເງິນ(ຫຼື ຄຳ/ພລາຕິນຳ ໃນສະພາບທີ່ຕ້ອງການຄວາມທົນທານສູງ), ຫຼື ໃຊ້ການເຄືອບອຸນຫະພູມສູງພິເສດໃສ່ໜ້າຜິວດ້ານນອກຂອງວົງແຫວນ C.
-
ຟັງຊັນທີ 1:ພາຍໃຕ້ແຮງຮັດແໜ້ນລ່ວງໜ້າ, ຊັ້ນເງິນທີ່ອ່ອນນຸ້ມຈະຜ່ານການໄຫຼຂອງພາດສະຕິກເພື່ອຕື່ມຮອຍເຄື່ອງຈັກທີ່ມີຂະໜາດນ້ອຍຢູ່ເທິງຮ່ອງເຫຼັກຫຼໍ່ ແລະ ອາລູມິນຽມ, ເຊິ່ງເຮັດໃຫ້ບໍ່ມີການຮົ່ວໄຫຼ.
-
ຟັງຊັນ 2:ເຮັດໜ້າທີ່ເປັນຊັ້ນບັບເຟີເພື່ອປົກປ້ອງຮ່ອງຫົວກະບອກສູບອາລູມີນຽມທີ່ຂ້ອນຂ້າງອ່ອນຈາກການແຫບ.
-
ຟັງຊັນ 3:ປ້ອງກັນການສວມໃສ່ທີ່ເກີດຈາກການສຳຜັດລະຫວ່າງໂລຫະທີ່ແຕກຕ່າງກັນໃນອຸນຫະພູມສູງ.
-
4. ການປະຕິບັດວິສະວະກຳການຕິດຕັ້ງ ແລະ ການປະທັບຕາຮ່ອງ
| ລາຍການພາລາມິເຕີ | ຂໍ້ກຳນົດການອອກແບບ / ຄ່າທີ່ແນະນຳ | ລາຍລະອຽດ |
| ສະຖານທີ່ Groove | ດີກວ່າທີ່ຈະຕັດດ້ວຍເຄື່ອງຈັກໃນບລັອກເຫຼັກ (ຫຼືຫົວອາລູມິນຽມ) | ຄວາມເລິກຂອງຮ່ອງຕ້ອງໄດ້ຮັບການຄວບຄຸມຢ່າງແນ່ນອນເພື່ອໃຫ້ມີການບີບອັດທີ່ສົມເຫດສົມຜົນ (ໂດຍປົກກະຕິແມ່ນ 15%–25% ຂອງເສັ້ນຜ່າສູນກາງພາກຕັດຂວາງຂອງວົງແຫວນ). |
| ຄວາມຫຍາບຂອງຮ່ອງ | $Ra \le 0.4 \sim 0.8\mu\text{m}$ | ພື້ນຜິວປະທັບຕາທີ່ລຽບງ່າຍທີ່ສຸດຊ່ວຍຫຼຸດຜ່ອນການເພິ່ງພາຄວາມໜາຂອງຊັ້ນເຄືອບ ແລະ ປັບປຸງຄວາມສອດຄ່ອງຂອງກ້ອງຈຸລະທັດ. |
| ທິດທາງການເປີດຂອງວົງແຫວນຮູບຕົວ C | ຕ້ອງຫັນໜ້າໄປທາງດ້ານທີ່ມີຄວາມດັນສູງ (ພາຍໃນກະບອກສູບ) | ຖ້າຕິດຕັ້ງແບບປີ້ນກັບກັນ, ຄວາມດັນຂອງລະບົບຈະບີບອັດວົງແຫວນອອກຈາກໜ້າຜິວປະທັບຕາ, ເຊິ່ງເຮັດໃຫ້ປະທັບຕາລົ້ມເຫຼວ. |
| ການຄວບຄຸມຄວາມກົດດັນຂອງການໜີບ | ກຳນົດຜ່ານການຄິດໄລ່ການຮັດສະກູລ່ວງໜ້າທີ່ຊັດເຈນ | ຕ້ອງຮັບປະກັນຄວາມກົດດັນຕໍ່ເບື້ອງຕົ້ນທີ່ພຽງພໍສຳລັບການໄຫຼຂອງຊັ້ນເງິນໂດຍບໍ່ເກີນຄວາມກົດດັນອັດທີ່ອະນຸຍາດຂອງອາລູມີນຽມທີ່ອຸນຫະພູມສູງ. |
5. ສະຫຼຸບ ແລະ ທັດສະນະ
ໃນໂຄງສ້າງລວມຂອງກະບອກສູບເຫຼັກຫຼໍ່ ແລະ ຫົວກະບອກສູບໂລຫະປະສົມອາລູມິນຽມ, ຫັນໜ້າເຂົ້າຫາອຸນຫະພູມສູງສຸດ 700–800°Cແລະຄວາມດັນກຳມະຈອນຄວາມຖີ່ສູງ 100 MPaຂອງສະພາບແວດລ້ອມການເຜົາໄໝ້ຂອງນໍ້າມັນກາຊວນ,ວົງແຫວນຮູບຕົວ C ໂລຫະ Inconel 718 ຊຸບເງິນເປັນຕົວແທນຂອງວິທີແກ້ໄຂການປະທັບຕາສະຖິດທີ່ໜ້າເຊື່ອຖື ແລະ ມີຄວາມຍືນຍົງທາງດ້ານເຕັກນິກ.
ຂໍ້ໄດ້ປຽບຫຼັກຂອງມັນແມ່ນຢູ່ໃນ:
-
ຮອງຮັບການແຍກຊ່ອງຫວ່າງແບບສະຫຼັບກັນໄດ້ຢ່າງສົມບູນແບບທີ່ເກີດຈາກຄື້ນຄວາມກົດດັນ 100 MPa ຜ່ານກົນໄກການໃຫ້ພະລັງງານດ້ວຍຕົນເອງດ້ວຍການຊ່ວຍເຫຼືອດ້ານຄວາມກົດດັນ;
-
ການຊົດເຊີຍການຂະຫຍາຍຕົວທາງຄວາມຮ້ອນທີ່ບໍ່ເທົ່າທຽມກັນລະຫວ່າງເຫຼັກຫລໍ່ ແລະ ໂລຫະປະສົມອາລູມິນຽມໂດຍໃຊ້ຄວາມຍືດຫຍຸ່ນສູງຂອງໂລຫະປະສົມທີ່ມີອຸນຫະພູມສູງທີ່ມີນິກເກີນ;
-
ການແກ້ໄຂການຕື່ມຄວາມຫຍາບຄາຍດ້ວຍກ້ອງຈຸລະທັດ ແລະ ການປົກປ້ອງໜ້າດິນອາລູມີນຽມຜ່ານການຊຸບຜິວໜ້າດ້ານນອກທີ່ອ່ອນນຸ້ມ.
ໃນຂະບວນການອອກແບບ, ການວິເຄາະຄູ່ຄວາມຮ້ອນ-ກົນຈັກທີ່ມີອົງປະກອບຈຳກັດ (FEA) ຄວນໄດ້ຮັບການປະຕິບັດຢ່າງເຂັ້ມງວດເພື່ອຄິດໄລ່ແຮງຮັດກ່ອນຂອງສະກູ, ຄວາມທົນທານຂອງມິຕິຮ່ອງ, ແລະເສັ້ນໂຄ້ງການສະປິງກັບຄືນທີ່ອຸນຫະພູມສູງຂອງວົງແຫວນ C ຢ່າງຖືກຕ້ອງ, ຮັບປະກັນການເຮັດວຽກຂອງເຄື່ອງຈັກທີ່ມີປະສິດທິພາບ, ສູນການຮົ່ວໄຫຼ, ແລະ ໜ້າເຊື່ອຖືຕະຫຼອດອາຍຸການໃຊ້ງານຂອງມັນ.
ເວລາໂພສ: ສິງຫາ-05-2026


