
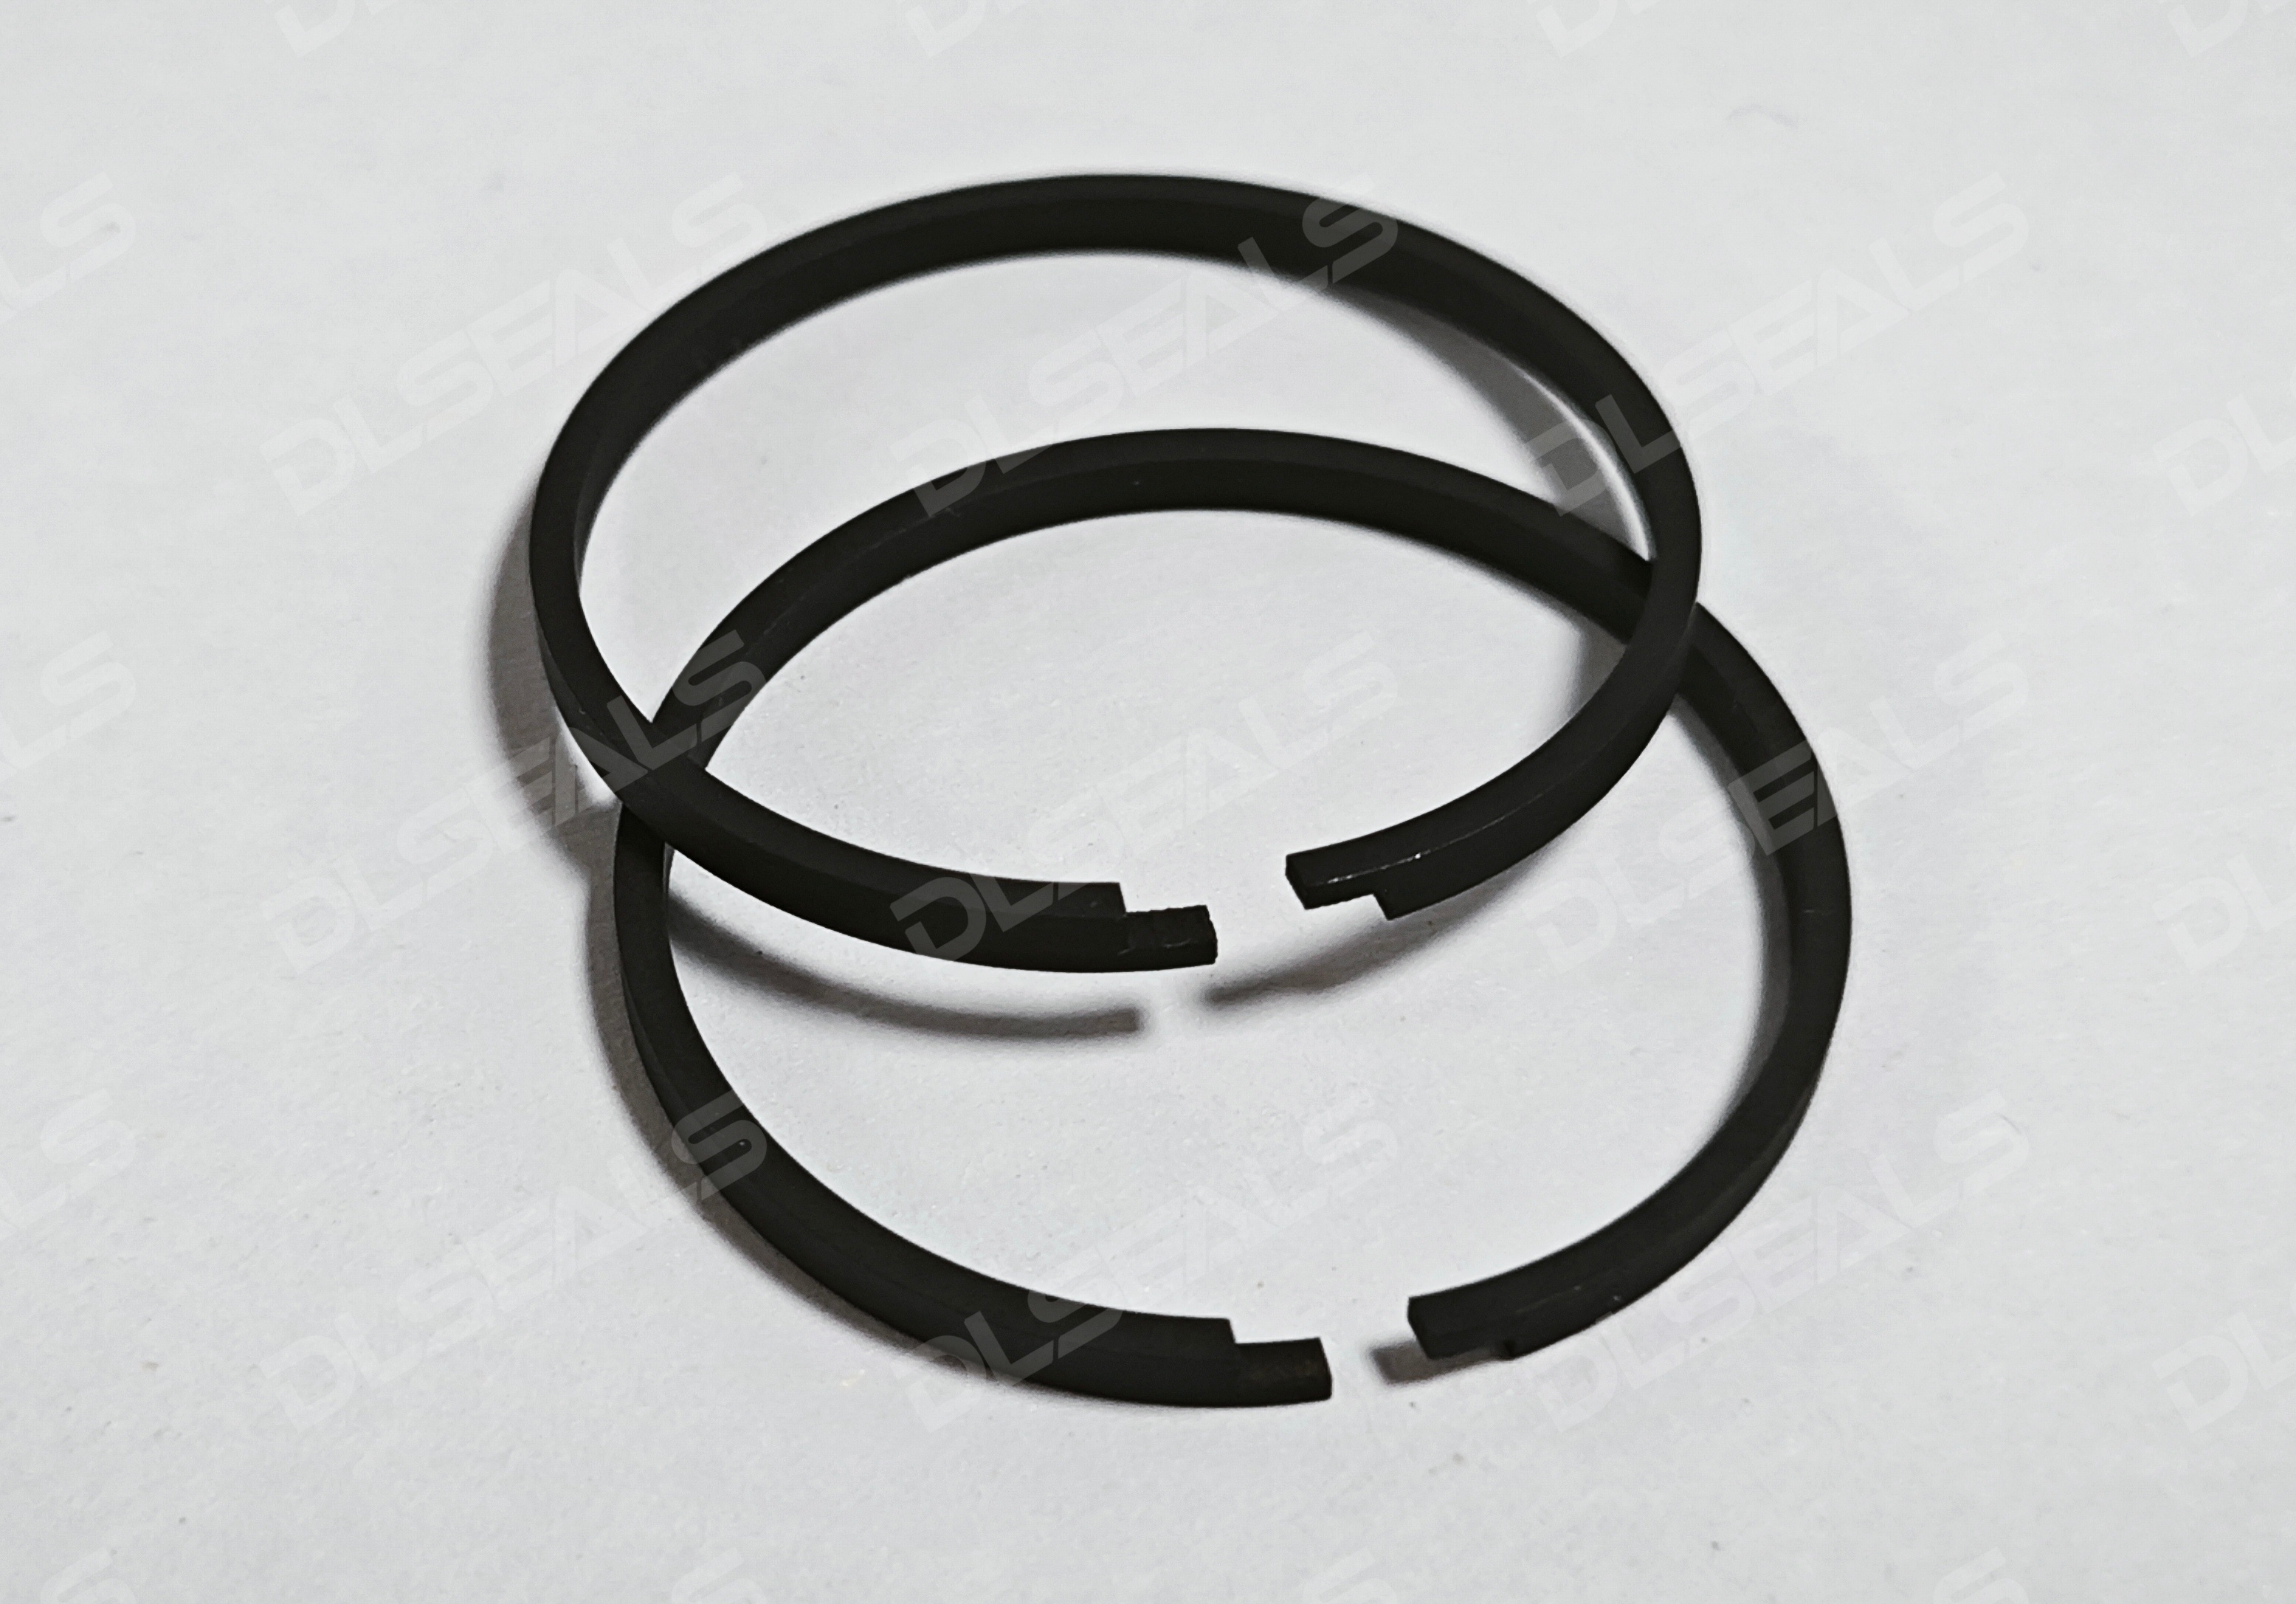
高圧・高速運転条件下では、ピストンリングは極めて厳しい機械的応力と熱負荷にさらされます。高圧によってリングの背後に大きな背圧が発生し、リングとシリンダー壁間の垂直力が急激に増加します。同時に、高速往復運動によって摩擦対の線速度が上昇し、摩擦熱が著しく増加します。これにより潤滑油膜が破壊され、かじり、焼き付き、または異常摩耗が発生する恐れがあります。したがって、適切な材料選定は、確実なガスシール、オイル制御、および長寿命を確保するための要となります。
基材の選択と進化
従来のねずみ鋳鉄は引張強度が比較的低く(通常200~300MPa)、現代の高圧・高速条件下では曲げ疲労破壊を起こしやすい。そのため、その用途は主に二次的なものに留まっている。現在、業界では主に3つの基材が主流となっている。
-
ダクタイル鋳鉄(球状黒鉛鋳鉄)球状黒鉛処理により、引張強度が600~800MPaに向上するとともに、良好な弾性率と耐衝撃性も得られます。ダクタイル鋳鉄製のリングは、大型ディーゼルエンジンや高出力ガソリンエンジンの第一圧縮リングとして広く使用されています。
-
マルテンサイト系ステンレス鋼/Si-Cr合金鋼スチール製ピストンリングは、非常に高い降伏強度(1000MPa以上)と優れた耐熱性を備えています。同等の構造強度要件を満たす場合、スチール製リングはより薄く軽量に設計できます。これにより、高速回転時の往復運動慣性が大幅に低減され、ピストン溝内の「リングフラッター」が最小限に抑えられます。
-
粉末冶金焼結プロセスにより、材料の多孔性や合金元素を柔軟に制御できます。自己潤滑性または硬質な相を微細構造に均一に組み込むことができ、優れた耐焼き付き性と高いカスタマイズ性を実現します。
主要な表面処理およびコーティング技術
極めて高い圧力と高速環境下では、基材だけでは摩耗やシリンダーの擦り傷を完全に防ぐことはできません。高度な表面改質およびコーティング技術が不可欠です。
| コーティングの種類 | 代表的なプロセス/材料 | 主な利点 | 高圧・高速用途への適合性 |
| クロムメッキ/多孔質クロム | 多孔質硬質クロム | 微細な多孔質構造が潤滑油を保持し、乾燥摩擦のリスクを低減する。 | 高負荷に適していますが、極端な高温での焼きなましにより硬度が低下します。 |
| 窒化処理 | ガス/プラズマ窒化 | 900 HVを超える高硬度の窒化層を形成し、優れた熱安定性を実現します。 | 耐擦傷性を大幅に向上させます。スチール製ピストンリングの標準的な処理方法です。 |
| 溶射コーティング | モリブデン系(Moスプレー)、CKS(クロムダイヤモンド) | モリブデンは極めて高い融点と自己潤滑性を持ち、高温下での擦り傷を防ぐ。 | 重負荷や熱衝撃に対する優れた耐性を持ち、大型エンジンに広く使用されています。 |
| 物理蒸着(PVD) | ダイヤモンドライクカーボン(DLC)、CrN/TiNコーティング | 超高硬度(2000 HV以上)と極めて低い摩擦係数を両立。 | 摩擦損失と発熱を大幅に低減します。超高速・高圧環境に最適な選択肢です。 |
材料選定のための体系的なマッチング原則
高圧・高速用途向けピストンリング材料の設計には、重要な摩擦学的原理を遵守する必要がある。
-
摩擦学的適合性コーティングの硬度と表面形態は、シリンダーライナーの材質(鋳鉄、アルミニウムシリコン合金、またはコーティングされたライナーなど)と完全に適合し、ライナー壁の早期かつ激しい摩耗を防ぐ必要があります。
-
熱伝導率と熱膨張高い摩擦熱はピストンリングを通して冷却されたシリンダー壁へ速やかに放散されなければならない。熱伝導率の高い材料を選定し、熱膨張係数を正確に計算することで、高温下でのエンドギャップの閉塞とその後のリングの焼き付きを防ぐことができる。
-
軽量化と構造剛性のバランス高強度鋼への移行により、断面を薄くすることが可能になります(軸方向リングの薄肉化)。これにより、必要な半径方向接線力を維持しながら、往復運動質量と摩擦損失を大幅に低減できます。
パワートレインの設計がより高い出力密度と熱効率を目指す傾向にあるため、ピストンリングの材料選定は急速にハイブリッドなパラダイムへと進化している。高強度鋼基板とナノコンポジットPVD/DLCコーティングの組み合わせ.
投稿日時:2026年9月3日


